Un film plastique enroulé n'est pas seulement un format destiné au transport ou au stockage. Il s'agit d'un produit intermédiaire dont la qualité influe sur la performance de l'ensemble de la chaîne de valeur – de l'extrusion à la transformation, en passant par l'impression, le contrecollage et le revêtement.
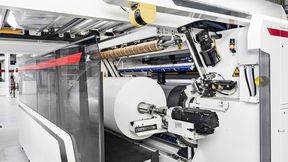
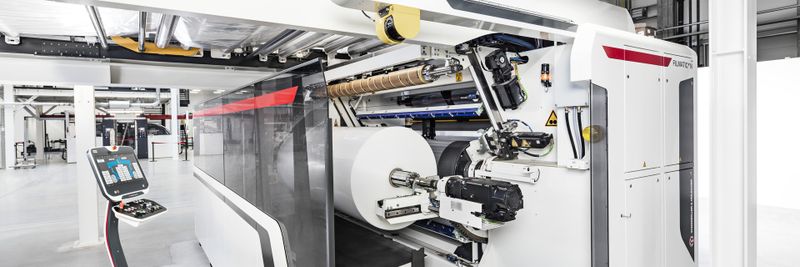
Enrouleuse monofilament Filmatic II N
(Bild: W&H)
Dans le secteur de la transformation des films, l'enrouleuse est souvent considérée comme la dernière étape d'une ligne de production. Le film a été extrudé, enduit ou imprimé, la bande de matériau défile de manière stable, et on obtient au final un rouleau de matériau.
D'un point de vue technique, cette vision est toutefois trop réductrice. En effet, le processus d'enroulement détermine dans une large mesure si le matériau produit pourra être transformé de manière fiable lors des étapes de transformation en aval. C’est pourquoi Windmöller & Hölscher (W&H) ne considère pas l’enroulement comme une fonction périphérique, mais comme une discipline technique à part entière.
Ce rôle est déterminant pour la réussite des processus en aval
Un rouleau de haute qualité est bien plus qu'un matériau soigneusement enroulé. La tension de la bande, la pression d'appui, la fermeté de l'enroulement, la qualité de coupe et le guidage des bords déterminent si un rouleau pourra être traité ultérieurement à grande vitesse et avec une qualité reproductible. Même de légers écarts peuvent entraîner un ralentissement des installations en aval, nécessiter des mesures de régulation supplémentaires ou générer des rebuts.
Souvent, les problèmes de qualité typiques n'apparaissent pas lors du processus de production initial, mais seulement lors des étapes de transformation ultérieures. Les défauts de planéité dus à la recristallisation, les étirements locaux de la bande de matériau, les effets dits de « tin-canning » ou une rectitude insuffisante des bords n’apparaissent souvent que lorsque le rouleau de matériau est déjà en cours de transformation sur une autre machine.
Les causes de ces défauts ne résident souvent pas uniquement dans le processus d'enroulement proprement dit. Dans l'extrusion de films, par exemple, les étapes en amont telles que la découpe des bords, le prétraitement ou l'étirage influent sur la manière dont une bande de matériau pourra être enroulée par la suite. L'enrouleuse devient ainsi le point de convergence de différentes étapes du processus, où se concentrent les effets de nombreux paramètres et facteurs antérieurs. Une solution d'enroulement optimale sur le plan technique prend donc en compte l'ensemble du guidage du matériau, tant avant qu'après le rouleau à enrouler.
L'enroulement, c'est maîtriser la physique des matériaux
À première vue, l'enroulement semble être un processus simple : une bande est enroulée sur un mandrin. En réalité, de nombreux facteurs physiques s’interfèrent dans ce processus. La tension de la bande, la vitesse d’enroulement, les forces de pression, l’élasticité du matériau, les propriétés de surface et la géométrie des rouleaux s’influencent mutuellement.
Un rouleau enroulé de manière trop lâche peut devenir instable. Un rouleau enroulé de manière trop serrée peut générer des tensions internes, ce qui peut entraîner par la suite, par exemple, des problèmes de planéité ou, dans le pire des cas, un effet de télescopage (décalage des couches de matériau sur le rouleau), rendant ainsi l'ensemble du rouleau impropre à la vente. Le réglage optimal dépend toujours du matériau et de l'utilisation prévue. C'est précisément pour cette raison qu'il n'existe pas de stratégie d'enroulement universelle valable pour tous les produits.
Les films spéciaux modernes sont particulièrement exigeants. Les matériaux étirés par MDO, les films étirables hautement adhésifs, les films de protection de surface sensibles à la pression ou les films décoratifs multicouches (films d'intérieur et d'extérieur en PVC, PMMA ou composite PET) imposent chacun des exigences totalement différentes en matière de structure des rouleaux.
Glossaire
MDO = orientation dans le sens de la machine
PVC = polychlorure de vinyle
PMMA = polyméthacrylate de méthyle
PET = polyéthylène téréphtalate
Les films de protection de surface destinés à l'industrie électronique en sont un bon exemple. Dans ce secteur, on utilise des films qui seront ensuite appliqués sur des écrans ou des composants électroniques. Même les plus petits plis, marques de pression ou défauts locaux du matériau peuvent empêcher les produits finis haut de gamme de répondre aux exigences de qualité. Dans de telles applications, il ne suffit pas de fabriquer un film de haute qualité. La structure du rouleau doit également préserver intégralement les propriétés du produit.
17.09.2026
Il va de soi que nous traitons vos données à caractère personnel de manière responsable. Lorsque nous collectons des données à caractère personnel vous concernant, nous les traitons dans le respect de la réglementation en vigueur en matière de protection des données. Vous trouverez des informations détaillées à ce sujet dans notre politique de confidentialité.
Consentement à l’utilisation des données à des fins publicitaires
J’accepte que la société Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg, Allemagne, ainsi que toutes les sociétés qui lui sont liées au sens des art. 15 et suivants de la Loi allemande sur les sociétés par actions (AktG) (ci-après dénommées « Vogel Communications Group »), utilise mon adresse e-mail pour m’envoyer des newsletters rédactionnelles. La liste des sociétés concernées peut être consultée ici.
Le contenu de la newsletter porte sur les produits et services de toutes les sociétés susmentionnées, notamment les revues et ouvrages spécialisés, les événements et salons professionnels ainsi que les produits et services liés à ces événements, les offres de médias imprimés et numériques, et des services tels que d’autres newsletters (rédactionnelles), des jeux-concours, des campagnes de prospection, des études de marché en ligne et hors ligne, des portails web spécialisés et des offres d’apprentissage en ligne. Si mon numéro de téléphone personnel a également été collecté, celui-ci peut être utilisé pour me proposer les produits et services susmentionnés des sociétés susmentionnées, ainsi que dans le cadre d’études de marché.
Mon consentement couvre également le traitement de mon adresse e-mail et de mon numéro de téléphone à des fins de rapprochement de données à des fins de marketing avec des partenaires publicitaires sélectionnés, tels que LinkedIn, Google et Meta. À cette fin, Vogel Communications Group est autorisé à transmettre les données mentionnées sous forme hachée à des partenaires publicitaires, qui les utilisent ensuite pour déterminer si je suis également membre des portails de ces partenaires publicitaires. Vogel Communications Group utilise cette fonctionnalité à des fins de reciblage (vente incitative, vente croisée et fidélisation de la clientèle), de génération d’« audiences similaires » pour l’acquisition de nouveaux clients et comme base d’exclusion pour les campagnes publicitaires en cours. Je peux trouver de plus amples informations à ce sujet dans la section « Rapprochement de données à des fins de marketing » de la politique de confidentialité.
Si je consulte sur Internet des contenus protégés sur les portails de Vogel Communications Group, y compris ceux de ses sociétés liées au sens des articles 15 et suivants de la Loi allemande sur les sociétés par actions (AktG), je dois m’inscrire en fournissant des données supplémentaires pour accéder à ces contenus. En contrepartie de cet accès gratuit aux contenus rédactionnels, mes données peuvent être utilisées au sens du présent consentement aux fins mentionnées ici. Cela ne s’applique pas au recoupement des données à des fins de marketing.
Droit de rétractation
Je suis conscient(e) que je peux révoquer ce consentement à tout moment avec effet pour l’avenir. Ma révocation n’affecte pas la licéité du traitement effectué sur la base de mon consentement jusqu’à la révocation. Pour faire valoir ma révocation, je peux notamment utiliser le formulaire de contact disponible à l´adresse https://contact.vogel.de/fr. Si je ne souhaite plus recevoir certaines newsletters auxquelles je suis abonné(e), je peux également cliquer sur le lien de désabonnement figurant à la fin de chaque newsletter. Je trouverai de plus amples informations sur mon droit de rétractation et son exercice, ainsi que sur les conséquences de ma rétractation, dans la politique de confidentialité, à la section « Newsletters rédactionnelles ».
Le début de la bobine influence l'ensemble de la bobine
Le démarrage de l'enroulement est un facteur crucial, mais souvent sous-estimé. Les premiers tours sur le mandrin influencent déjà la qualité de l'ensemble du rouleau.
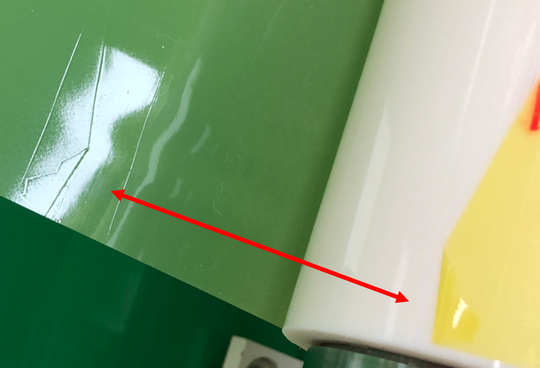
Exemple de problème lié au rouleau dû à un enroulement incorrect : la feuille s'enfonce sur environ 100 m
(Bild: W&H)
Si, lors de l'enroulement, la bande de matériau se retourne et que des plis ou des accumulations locales de matériau apparaissent, ceux-ci peuvent se propager à travers de nombreuses couches de film. Ce qui commence au niveau du mandrin d'enroulement peut ensuite être visible bien loin du centre du rouleau.
Un exemple tiré du secteur de la protection des surfaces illustre l'ampleur que peut prendre cet effet. Dans ce secteur, on utilise des films de protection d'une épaisseur pouvant atteindre 25 µm et particulièrement sensibles à la pression. Un bord de film replié au début du rouleau reste visible même après plusieurs centaines de mètres de longueur d'enroulement. Bien que le film lui-même soit fabriqué de manière irréprochable, la qualité élevée du produit est compromise par un mauvais enroulement.
Pourquoi la technologie d'enroulement intervient dès la phase de développement du produit
Dans de nombreux projets de développement, l'accent est d'abord mis sur la fabrication d'un film présentant des caractéristiques techniques bien définies. La question de savoir dans quelle mesure ce matériau se prête à l'enroulement n'est en revanche souvent abordée qu'ultérieurement. C'est pourtant précisément là que réside un potentiel d'optimisation considérable.
L'expérience montre que le recours précoce à l'expertise en matière d'enroulement contribue à créer, dès la phase de développement du produit, les conditions nécessaires à un traitement ultérieur stable. C'est pourquoi les rouleaux d'échantillons de W&H sont souvent testés chez les transformateurs dès la phase de développement. Ces tests permettent non seulement de vérifier si le film présente les propriétés matérielles souhaitées, mais aussi s'il peut être transformé de manière reproductible sous forme de rouleau.
Les personnes intéressées par les enrouleurs continuent de profiter de la possibilité de tester, au centre technique de l'entreprise, le comportement à l'enroulement et à la découpe ainsi que le changement de leurs propres bobines, et de bénéficier de conseils complets. Ces essais sont réalisés indépendamment des essais d'extrusion ou d'impression, lorsque les enrouleurs W&H doivent être intégrés ultérieurement dans des installations existantes d'autres fabricants.
De la simple bobineuse à la solution technique de processus
Tous les matériaux ne présentent pas les mêmes exigences. Les films étirables fins, les films techniques spéciaux ou les bandes de matériau épaisses nécessitent des concepts d'enroulement différents. C'est pourquoi une solution efficace ne commence pas par les paramètres, mais par le choix du principe d'enroulement adapté et de la bonne configuration de la machine.
Selon l'application, différents entraînements, zones de tension de la bande, systèmes de pression ou surfaces de rouleaux spécifiques peuvent être nécessaires. Certains produits nécessitent une structure de rouleaux particulièrement souple, d'autres des forces de pression élevées ciblées pour un enroulement stable. De plus, des facteurs tels que la flexion de l'arbre, la masse des rouleaux, la répartition de la force de pression et la tension de la bande jouent un rôle déterminant. Plus la bande est large et plus le rouleau est grand, plus ces effets ont une incidence importante sur le résultat de l'enroulement.
D'où vient cette expertise en matière de change ?
Ce constructeur de machines et d'installations s'appuie sur une expérience acquise grâce à plus de 4 000 postes d'enroulement installés à travers le monde. La gamme d'applications s'étend des films étirables fins de moins de 10 µm aux films techniques dont l'épaisseur dépasse un millimètre.
Cette expérience ne repose pas uniquement sur les machines installées. W&H participe régulièrement à des processus de qualification des produits, accompagne ses clients dans le cadre d’applications complexes et apporte son expertise en génie des procédés directement dans les projets de développement et d’optimisation. Souvent, il ne s’agit pas seulement de mettre des machines en service, mais aussi d’optimiser les produits de manière ciblée pour répondre à des exigences de qualité spécifiques.
Une expertise en matière d'emballage qui va bien au-delà de l'emballage souple
Les principes fondamentaux de l'enroulement sont les mêmes, qu'il s'agisse de film d'emballage, d'un film hygiénique ou d'un substrat technique. En conséquence, la technologie d’enroulement W&H est aujourd’hui utilisée dans une multitude d’applications qui vont au-delà de l’emballage souple. Parmi celles-ci figurent les films agricoles et les films étirables, les films de protection de surface pour l’industrie électronique, les films décoratifs pour des applications intérieures et extérieures, ou encore les matériaux issus de processus de revêtement et de peinture.
Les exigences varient parfois considérablement. Alors que l'épaisseur des films d'emballage se situe souvent entre 20 et 120 µm, celle des films décoratifs destinés aux sols, aux façades ou aux applications architecturales peut dépasser un millimètre. À cela s'ajoutent des surfaces texturées, divers matériaux composites et des exigences de qualité variables.
Les points forts technologiques issus de la pratique
La véritable force d'une technologie d'enroulement adaptée réside dans le fait que différents principes d'enroulement sont spécialement conçus pour répondre à des profils d'application spécifiques. Il s'agit alors de déterminer quel concept d'enroulement répond le mieux aux exigences physiques d'un matériau.
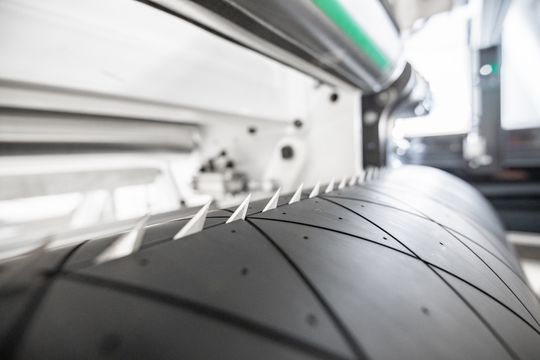
Rouleau de contact à découpe sous vide équipé de lames qui découpent à partir du rouleau
(Bild: W&H)
Le début du rouleau en est un exemple. Comme décrit précédemment, même les plus petites imperfections au niveau du mandrin d'enroulement peuvent affecter la qualité de l'ensemble du rouleau. Afin d'obtenir un début de rouleau aussi précis que possible, W&H utilise, pour certaines applications, le rouleau de contact à découpe sous vide. Contrairement aux solutions traditionnelles, la bande de matériau est coupée perpendiculairement directement sur le rouleau à l’aide d’une lame sortant du rouleau de contact, puis transférée de manière contrôlée vers un nouveau mandrin d’enroulement. Cela permet d’obtenir des conditions de démarrage particulièrement régulières lors de la formation du rouleau, ce qui réduit considérablement le risque de retournements ou de défauts au niveau du mandrin.
Les exigences en matière de forces de pression pendant le processus d'enroulement sont aussi variées que les matériaux eux-mêmes. Pour obtenir des forces de pression particulièrement uniformes sur une grande largeur de bande, l'enrouleur Filmatic II N utilise la force de gravité. Grâce à des rails de support pivotants, le poids du rouleau peut être exploité de manière ciblée pour générer des forces de pression élevées et uniformément réparties, sans provoquer de flexion irrégulière de l'arbre d'enroulement. Cela permet de générer des forces de pression allant jusqu'à 2 500 N, même avec de petits arbres d'enroulement. Ce concept présente des avantages pour la qualité des rouleaux, en particulier avec les matériaux collants. Pour les films sensibles, le rouleau d’appui supplémentaire permet d’appliquer des forces de pression minimales, ce qui permet de traiter même les films sensibles à la pression.
Un autre défi se pose à mesure que la largeur de la bande et la taille des bobines augmentent. Plus une bobine est grande, plus la flexion de l'arbre d'enroulement influence la répartition de la force de pression sur toute la largeur de la bande. Dans le cas de bobines mères larges et de grand diamètre, cela peut avoir une influence directe sur l'uniformité de l'enroulement. Pour ce type d'applications, W&H mise notamment sur le concept Filmatic-TC. Grâce à un système spécial à double palier, la flexion de l’arbre d’enroulement est réduite, ce qui permet d’obtenir une force de pression uniforme même pour des largeurs de travail allant jusqu’à 4,3 mètres. Cela contribue à répondre à des exigences de qualité élevées, notamment en cas de rouleaux lourds et de vitesses de production élevées.
Ces deux exemples tirés du portefeuille de machines d'enroulement illustrent à quel point la construction mécanique et le génie des procédés sont étroitement liés. La question centrale est toujours de savoir comment relever des défis physiques concrets grâce à la technologie adaptée au processus d'enroulement.
Disponibilité des machines garantie à long terme
La technologie d'enroulement ne s'arrête toutefois pas à la mise en service d'une machine. De nombreuses enrouleuses restent en service pendant plus de 20 ans et doivent, au cours de cette période, s'adapter à de nouveaux produits, à l'évolution des exigences de production et aux normes de sécurité en vigueur (par exemple, la nouvelle réglementation sur les machines ou la loi sur la cyber-résilience).
Grâce à la conception modulaire de nombreuses enrouleuses, il est possible d'y ajouter de manière ciblée des fonctions de sécurité, des solutions d'automatisation ou des ensembles technologiques spécifiques. Grâce à ces solutions de modernisation, W&H aide ses clients à maintenir leurs installations existantes à la pointe de la technologie, garantissant ainsi leur operabilité à long terme.
Informations
Texte
Fabian Sunder est directeur de la R&D en technologies d'enroulement chez Windmöller & Windmöller & Hölscher SE & Co. KG.
Profil
Fondée en 1869, la société Windmöller & Hölscher est aujourd'hui l'un des principaux fabricants mondiaux de machines et d'installations destinées à la fabrication d'emballages souples. Sa gamme de produits comprend des machines pour l'extrusion de films, l'impression et la transformation.
Les machines de Windmöller & Hölscher sont utilisées dans plus de 130 pays et par plus de 5 000 clients. Le groupe, dont le siège social est situé à Lengerich (Allemagne), emploie environ 3 400 personnes et a réalisé un chiffre d'affaires de plus d'un milliard d'euros en 2025.