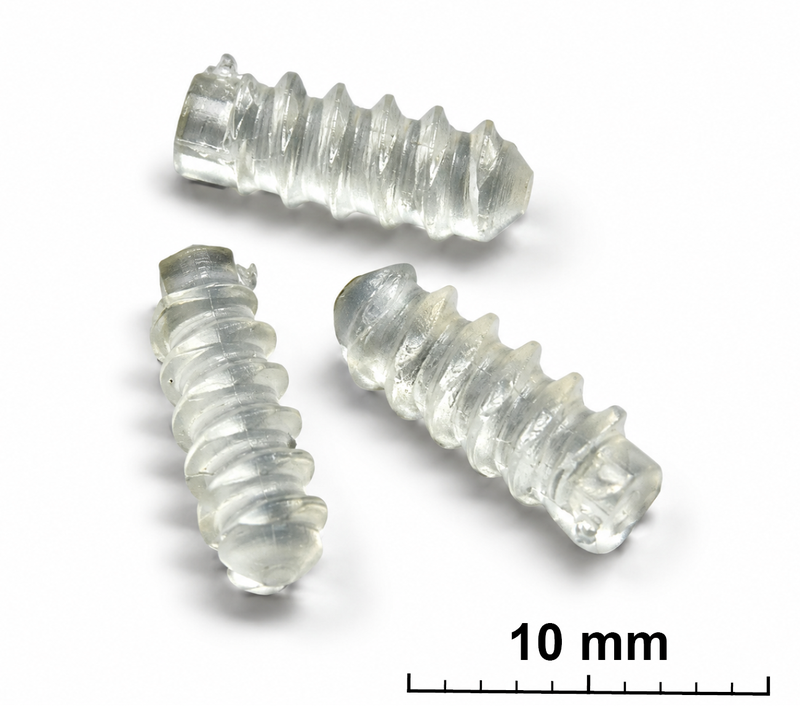
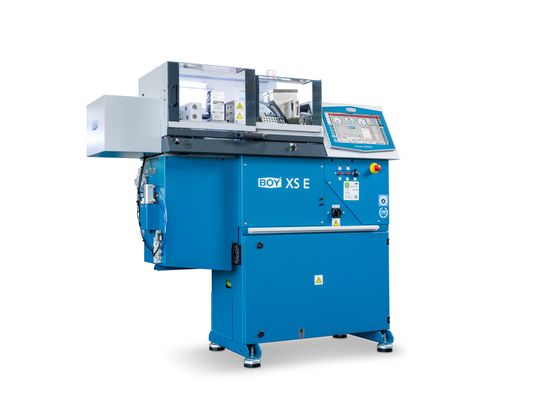
Les entreprises Boy et Evonik ont présenté, lors du salon Fakuma 2026, la mise en œuvre d'un polymère biorésorbable dans le cadre du micro-moulage par injection. Grâce à une unité de plastification de 8 mm et à un système de canaux chauds micro, deux micro-vis médicales de 0,065 g chacune ont pu être fabriquées sans carotte. Le temps de séjour du matériau était d'environ quatre minutes.
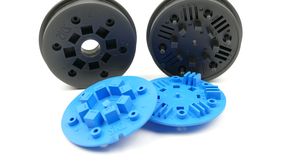
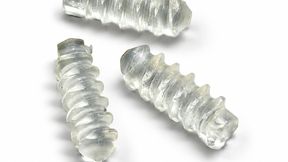
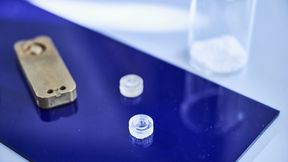
Microvis medicales fabriquées à partir du polymère biorésorbable Resomer LR 704 S d'Evonik, produites par micro-moulage par injection sur une machine Boy XS E équipée d'une unité de plastification de 8 mm et du système de canaux chauds micro L2X-Mikro d'Ewikon.
(Bild: Garçon)
De nombreux dispositifs médicaux sont aujourd'hui fabriqués par micro-moulage par injection. Outre le poids très faible des pièces, la reproductibilité du processus et le temps de séjour de la matière plastique dans la machine jouent ici un rôle déterminant.
Dans la pratique, cependant, la fabrication de pièces micro-moulées par injection fait souvent appel à des presses à injection standard qui n’ont pas été conçues à l’origine pour des poids d’injection aussi faibles. Afin de garantir malgré tout une production stable, une grande partie du volume de l'injection est souvent utilisée pour la carotte. Cela complique non seulement la régulation du processus, mais nuit également à l'efficacité des fonctions de surveillance et de contrôle. Parallèlement, cela entraîne des pertes de matière considérables.
L'expérience pratique montre que, pour des poids d'injection inférieurs à un gramme, moins de 5 % de la matière utilisée est effectivement incorporée dans la pièce moulée. Si cette approche est souvent jugée rentable pour les plastiques standard bon marché, elle atteint rapidement ses limites avec les matériaux haut de gamme pour lesquels le temps de séjour est un facteur critique.
Spécialement conçu pour les poids de tir les plus faibles
Pour répondre à ces exigences, Boy a mis au point une vis de micro-injection de 8 mm. Elle fonctionne selon le principe classique « premier entré, premier sorti » à trois zones. Le prédosage a été délibérément écarté afin de réduire au maximum le temps de séjour de la matière et d'éviter les zones de stagnation.
En raison du faible diamètre de la vis, l'unité de 8 mm offre en outre une résolution de processus nettement supérieure. Par rapport à une vis de 14 mm, celle-ci est améliorée d'un facteur de 3,1. De plus, grâce à sa conception, le clapet anti-retour se ferme plus rapidement, ce qui améliore encore la reproductibilité du processus de moulage par injection.
Des temps de séjour courts grâce à une technologie système optimisée
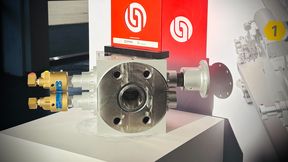
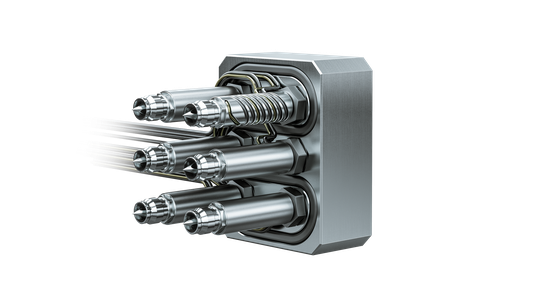
Associé au système de canaux chauds micro L2X-Mikro d'Ewikon , il est possible d’obtenir des temps de séjour très courts grâce à la conception compacte du système et aux faibles volumes de matière. Cela permet le moulage sans carotte de plastiques thermosensibles, comme par exemple le polymère biorésorbable et biocompatible Resomer LR 704 S d’Evonik Industries AG.
Le système de canaux chauds micro L2X-Mikro d'Ewikon permet d'obtenir des temps de séjour très courts grâce à sa conception compacte et aux faibles volumes de matière.
(Bild: Ewikon)
Le principal défi lié à la mise en œuvre de ce matériau réside dans la dégradation des chaînes polymères. Le simple fait de dépasser le temps de séjour autorisé peut entraîner une dégradation indésirable du matériau. Les plastiques biorésorbables étant associés à des coûts élevés en termes de matériaux et d'homologation, le fait de se passer de carottes offre un potentiel d'économies considérable.
Démonstration pratique au salon Fakuma 2026
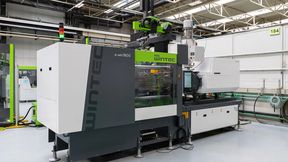
Lors du salon Fakuma 2026, les performances de ce concept ont été démontrées dans le cadre d'une application conjointe de Boy, Ewikon et Evonik. Sur le stand de Boy, une micro-vis médicale a été fabriquée sur une Boy XS E équipée d’une unité de plastification de 8 mm.
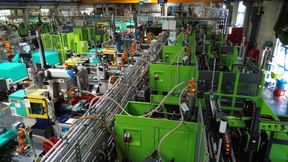
La combinaison de l'unité de plastification de 8 mm de la Boy XS E et du système de canaux chauds micro L2X permet d'obtenir des temps de séjour courts, une grande reproductibilité ainsi qu'une réduction significative des pertes de matière.
(Bild: Garçon)
Le matériau utilisé était le Resomer LR 704 S. Deux micro-vis d'un poids unitaire de 0,065 g chacune ont été moulées par injection directe. Le poids total de l'injection n'était donc que de 0,13 g. Avec un temps de cycle de 12 s, il a été possible d'obtenir un temps de séjour total du matériau d'environ quatre minutes dans l'unité de plastification et le système à canaux chauds.
À titre de comparaison, le temps de séjour aurait été d'environ onze minutes avec des paramètres de procédé identiques et une unité de 14 mm. Dans ce cas, on aurait pu s'attendre à une dégradation nettement plus importante des chaînes polymères. Les résultats de l'essai ont été confirmés par le service d'ingénierie d'application d'Evonik.
Conclusion
Les résultats présentés lors du salon Fakuma 2026 montrent clairement que même les plastiques haut de gamme, pour lesquels le temps de séjour est un facteur critique, peuvent être transformés de manière rentable et fiable par micro-moulage par injection, à condition que les machines et la technologie des canaux chauds soient systématiquement adaptées aux exigences liées aux très faibles poids d'injection. La combinaison de l'unité de plastification de 8 mm de la Boy XS E et du système de canaux chauds micro L2X permet d'obtenir des temps de séjour courts, une reproductibilité élevée ainsi qu'une réduction significative des pertes de matière. Cela ouvre notamment de nouvelles perspectives pour une production en série rentable par micro-moulage par injection, en particulier pour les plastiques spéciaux biorésorbables et homologués pour le secteur médical. (sl)
17.09.2026
Il va de soi que nous traitons vos données à caractère personnel de manière responsable. Lorsque nous collectons des données à caractère personnel vous concernant, nous les traitons dans le respect de la réglementation en vigueur en matière de protection des données. Vous trouverez des informations détaillées à ce sujet dans notre politique de confidentialité.
Consentement à l’utilisation des données à des fins publicitaires
J’accepte que la société Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg, Allemagne, ainsi que toutes les sociétés qui lui sont liées au sens des art. 15 et suivants de la Loi allemande sur les sociétés par actions (AktG) (ci-après dénommées « Vogel Communications Group »), utilise mon adresse e-mail pour m’envoyer des newsletters rédactionnelles. La liste des sociétés concernées peut être consultée ici.
Le contenu de la newsletter porte sur les produits et services de toutes les sociétés susmentionnées, notamment les revues et ouvrages spécialisés, les événements et salons professionnels ainsi que les produits et services liés à ces événements, les offres de médias imprimés et numériques, et des services tels que d’autres newsletters (rédactionnelles), des jeux-concours, des campagnes de prospection, des études de marché en ligne et hors ligne, des portails web spécialisés et des offres d’apprentissage en ligne. Si mon numéro de téléphone personnel a également été collecté, celui-ci peut être utilisé pour me proposer les produits et services susmentionnés des sociétés susmentionnées, ainsi que dans le cadre d’études de marché.
Mon consentement couvre également le traitement de mon adresse e-mail et de mon numéro de téléphone à des fins de rapprochement de données à des fins de marketing avec des partenaires publicitaires sélectionnés, tels que LinkedIn, Google et Meta. À cette fin, Vogel Communications Group est autorisé à transmettre les données mentionnées sous forme hachée à des partenaires publicitaires, qui les utilisent ensuite pour déterminer si je suis également membre des portails de ces partenaires publicitaires. Vogel Communications Group utilise cette fonctionnalité à des fins de reciblage (vente incitative, vente croisée et fidélisation de la clientèle), de génération d’« audiences similaires » pour l’acquisition de nouveaux clients et comme base d’exclusion pour les campagnes publicitaires en cours. Je peux trouver de plus amples informations à ce sujet dans la section « Rapprochement de données à des fins de marketing » de la politique de confidentialité.
Si je consulte sur Internet des contenus protégés sur les portails de Vogel Communications Group, y compris ceux de ses sociétés liées au sens des articles 15 et suivants de la Loi allemande sur les sociétés par actions (AktG), je dois m’inscrire en fournissant des données supplémentaires pour accéder à ces contenus. En contrepartie de cet accès gratuit aux contenus rédactionnels, mes données peuvent être utilisées au sens du présent consentement aux fins mentionnées ici. Cela ne s’applique pas au recoupement des données à des fins de marketing.
Droit de rétractation
Je suis conscient(e) que je peux révoquer ce consentement à tout moment avec effet pour l’avenir. Ma révocation n’affecte pas la licéité du traitement effectué sur la base de mon consentement jusqu’à la révocation. Pour faire valoir ma révocation, je peux notamment utiliser le formulaire de contact disponible à l´adresse https://contact.vogel.de/fr. Si je ne souhaite plus recevoir certaines newsletters auxquelles je suis abonné(e), je peux également cliquer sur le lien de désabonnement figurant à la fin de chaque newsletter. Je trouverai de plus amples informations sur mon droit de rétractation et son exercice, ainsi que sur les conséquences de ma rétractation, dans la politique de confidentialité, à la section « Newsletters rédactionnelles ».