Assurance qualité dans la fabrication de moulesUne presse à rectifier chinoise garantit la qualité des outils
Par
Richard Pergler | Traduit par l'IA
13 min Temps de lecture
Lors de la finition d'outils de moulage complexes, le matriçage reste indispensable. HPF a choisi pour cela une presse de matriçage du fabricant chinois SXKH, équipée de composants de commande européens. L'avantage : une qualité européenne à un prix chinois.
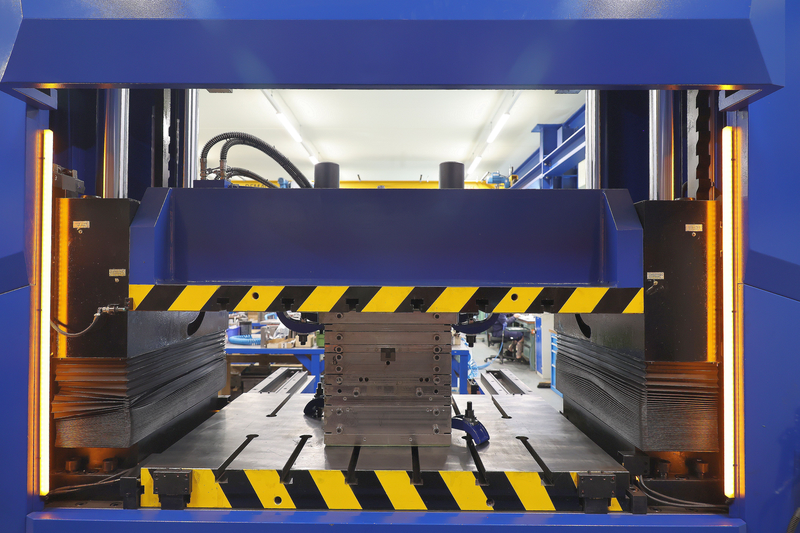
La presse à emboutir HMG 70XS1510 du fabricant chinois SXKH réunit toutes les fonctionnalités dont ont besoin les outilleurs chez HPF, le tout dans un format très compact. Le prix d'achat a été déterminant dans la décision d'achat, tout comme la confiance dans la qualité de composants clés internationaux éprouvés.
(Bild: Pergler Media)
Dans la fabrication de moules d'injection de haute précision destinés aux secteurs médical, de l'hygiène et de l'automobile, même les simulations FEM les plus modernes atteignent leurs limites thermiques et mécaniques. En particulier dans le cas des outils destinés à des applications à haute température utilisant du PEEK ou des thermodurcissables, ainsi que dans celui des moules à plusieurs cavités avec injection directe par canal chaud, les mécanismes de coulisseaux complexes et les dilatations thermiques influencent le comportement à la fermeture.
La saisie mathématique de l'ensemble des paramètres de correction s'avère souvent chronophage dans le cadre de l'exploitation quotidienne. L'ajustement itératif dans des conditions d'utilisation proches de celles du processus reste donc la méthode la plus fiable pour garantir la précision dimensionnelle et la qualité de surface requises avant le premier contrôle.
Chez HPF, un fabricant d'outils et une entreprise de moulage par injection située à Großdubrau, dans l'est de la Saxe, on fabrique des outils et des produits destinés à toute une série de secteurs très variés, allant de l'automobile aux technologies médicales et d'hygiène. L'entreprise s'est forgé une solide réputation en tant que fournisseur complet de pièces et d'ensembles complexes. En ce qui concerne le parc de machines, les responsables s'approvisionnent généralement en produits allemands ou, à tout le moins, européens. Il est donc d'autant plus remarquable qu'ils misent sur la presse à emboutir HMG 70XS1510 du fabricant chinois SXKH pour l'assurance qualité et la finition des outils.
Une gamme complète de services de fabrication
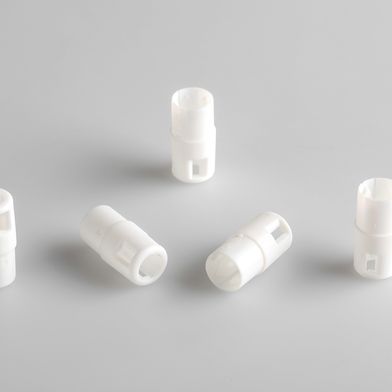
Fondée en 1990 en tant qu'atelier d'affûtage d'outils, HPF est synonyme de haute qualité. Depuis ses débuts, cette entreprise familiale s'est développée pour devenir aujourd'hui un spécialiste très sollicité dans le domaine des outils et composants de petite à moyenne taille. Un exemple actuel en est un moule à 32 canaux chauds avec injection directe dans le canal chaud, destiné à la fabrication d'articles cylindriques à usage médical et d'hygiène.
« Nous fabriquons des composants très variés », explique Clemens Menzel, responsable de la gestion de projets chez HPF. « Pour nos clients, nous prenons en charge l’ensemble de la chaîne de processus, du développement au produit fini. Notre activité s’étend à tous les secteurs. Nos clients proviennent des secteurs les plus divers, notamment de la technologie médicale, de l’industrie de l’hygiène, de l’industrie automobile et du secteur de l’emballage. »
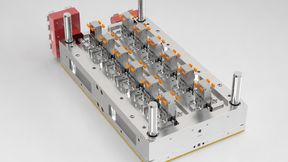
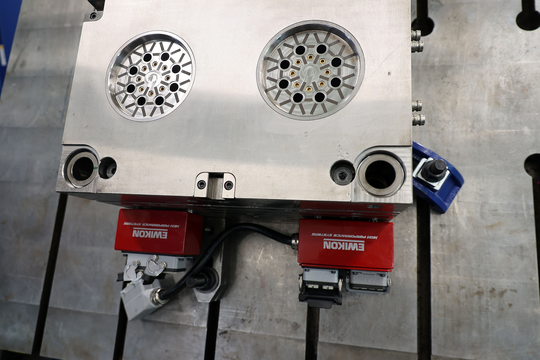
Les moules à canaux chauds – souvent équipés de systèmes Ewikon – destinés à la fabrication de pièces cylindriques de haute précision constituent l'une des spécialités des fabricants de moules de Großdubrau. Voici ici un moule à 32 cavités – HPF propose également des solutions comportant un nombre de cavités encore plus élevé.
(Bild: Pergler Media)
La gamme de prestations s'étend de la fabrication d'outils simples à celle d'outils de moulage par injection à plusieurs cavités, en passant par la construction d'outils d'estampage et de formage ainsi que la fabrication de composants. L'une des compétences particulières de l'entreprise réside dans la fabrication de moules d'injection à plusieurs cavités avec injection directe par canal chaud pour les pièces à parois minces destinées à l'industrie médicale et à l'hygiène.
« De plus, nous développons et fabriquons des moules d'injection et des outils de pressage destinés à la transformation de plastiques haute performance exigeants, tels que le PEEK et les matériaux thermodurcissables », ajoute Menzel. « Depuis un certain temps déjà, nous nous consacrons également à la conception de solutions d’outillage pour la transformation de plastiques d’origine biologique et biodégradables. »
Cette entreprise familiale, en tant que prestataire global, propose aujourd'hui une large gamme de services – allant du développement et de la conception à la fabrication de moules d’injection et d’outils à emboîtement, en passant par la production en série de pièces en plastique sur désormais 15 presses à injection d’une force de fermeture comprise entre 25 et 180 tonnes.
Présentation : HPF GmbH & Co. KG
La société HPF GmbH & Co. KG a été fondée en 1990 en tant qu'atelier d'affûtage d'outils. Hans-Peter Friedrich, qui a démarré son activité en tant qu'entrepreneur individuel (les initiales de son nom ont donné naissance au nom de l'entreprise, HPF), a demandé dès l'année suivante une extension de son activité et a ainsi élargi continuellement sa gamme de services. C’est ainsi qu’aux outils de presse, de découpage et de formage se sont ajoutés des moules d’injection destinés à des applications très variées. Ce qui n’était au départ qu’un petit centre technique équipé de deux machines de moulage par injection pour la production d’échantillons est aujourd’hui devenu un atelier de moulage par injection à part entière. Grâce à une équipe de collaborateurs motivés et dotés d’une longue expérience professionnelle (23 ans dans la fabrication d’outils et de moules, 7 ans dans l’atelier de moulage par injection), cette entreprise familiale sait aujourd’hui convaincre ses clients issus des secteurs les plus divers en tant que prestataire global proposant des services tout-en-un. L’entreprise fabrique des moules pour une large gamme de produits – jusqu’à 6 t et jusqu’à des dimensions de 1 000 x 1 500 mm². www.fus-werkzeugbau.de
Un parc de machines à la pointe de la technologie
Pour la fabrication, HPF dispose d’un parc de machines performant à la pointe de la technologie. Du tournage au fraisage et à l’électroérosion, en passant par le découpage laser 3D de contours, toutes les technologies pertinentes sont disponibles en interne ; de nombreuses machines sont automatisées. Ainsi, le fraisage des électrodes en graphite et l'électroérosion s'effectuent en grande partie sans intervention humaine. « Ce n'est que pour le durcissement que nous devons confier les pièces à un sous-traitant », explique Menzel. « Dans la fabrication d'outils, au moins trois à quatre collaborateurs sont affectés à chaque technologie, ce qui nous garantit une pleine capacité d'action. »
17.09.2026
Il va de soi que nous traitons vos données à caractère personnel de manière responsable. Lorsque nous collectons des données à caractère personnel vous concernant, nous les traitons dans le respect de la réglementation en vigueur en matière de protection des données. Vous trouverez des informations détaillées à ce sujet dans notre politique de confidentialité.
Consentement à l’utilisation des données à des fins publicitaires
J’accepte que la société Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg, Allemagne, ainsi que toutes les sociétés qui lui sont liées au sens des art. 15 et suivants de la Loi allemande sur les sociétés par actions (AktG) (ci-après dénommées « Vogel Communications Group »), utilise mon adresse e-mail pour m’envoyer des newsletters rédactionnelles. La liste des sociétés concernées peut être consultée ici.
Le contenu de la newsletter porte sur les produits et services de toutes les sociétés susmentionnées, notamment les revues et ouvrages spécialisés, les événements et salons professionnels ainsi que les produits et services liés à ces événements, les offres de médias imprimés et numériques, et des services tels que d’autres newsletters (rédactionnelles), des jeux-concours, des campagnes de prospection, des études de marché en ligne et hors ligne, des portails web spécialisés et des offres d’apprentissage en ligne. Si mon numéro de téléphone personnel a également été collecté, celui-ci peut être utilisé pour me proposer les produits et services susmentionnés des sociétés susmentionnées, ainsi que dans le cadre d’études de marché.
Mon consentement couvre également le traitement de mon adresse e-mail et de mon numéro de téléphone à des fins de rapprochement de données à des fins de marketing avec des partenaires publicitaires sélectionnés, tels que LinkedIn, Google et Meta. À cette fin, Vogel Communications Group est autorisé à transmettre les données mentionnées sous forme hachée à des partenaires publicitaires, qui les utilisent ensuite pour déterminer si je suis également membre des portails de ces partenaires publicitaires. Vogel Communications Group utilise cette fonctionnalité à des fins de reciblage (vente incitative, vente croisée et fidélisation de la clientèle), de génération d’« audiences similaires » pour l’acquisition de nouveaux clients et comme base d’exclusion pour les campagnes publicitaires en cours. Je peux trouver de plus amples informations à ce sujet dans la section « Rapprochement de données à des fins de marketing » de la politique de confidentialité.
Si je consulte sur Internet des contenus protégés sur les portails de Vogel Communications Group, y compris ceux de ses sociétés liées au sens des articles 15 et suivants de la Loi allemande sur les sociétés par actions (AktG), je dois m’inscrire en fournissant des données supplémentaires pour accéder à ces contenus. En contrepartie de cet accès gratuit aux contenus rédactionnels, mes données peuvent être utilisées au sens du présent consentement aux fins mentionnées ici. Cela ne s’applique pas au recoupement des données à des fins de marketing.
Droit de rétractation
Je suis conscient(e) que je peux révoquer ce consentement à tout moment avec effet pour l’avenir. Ma révocation n’affecte pas la licéité du traitement effectué sur la base de mon consentement jusqu’à la révocation. Pour faire valoir ma révocation, je peux notamment utiliser le formulaire de contact disponible à l´adresse https://contact.vogel.de. Si je ne souhaite plus recevoir certaines newsletters auxquelles je suis abonné(e), je peux également cliquer sur le lien de désabonnement figurant à la fin de chaque newsletter. Je trouverai de plus amples informations sur mon droit de rétractation et son exercice, ainsi que sur les conséquences de ma rétractation, dans la politique de confidentialité, à la section « Newsletters rédactionnelles ».
L'usinage mécanique des différentes pièces de l'outil est réalisé sur des machines de haute précision. Cette grande précision ne rend toutefois pas les presses d'essai superflues : celles-ci permettent en effet de vérifier comment les différentes pièces fonctionnent ensemble dans l'outil fini.
(Bild: Pergler Media)
Les responsables ne cessent de développer leur parc de machines et l'adaptent en permanence aux dernières avancées techniques. Lors de l'acquisition de nouvelles machines ou du remplacement de celles existantes, les habitants de la Haute-Lusace font généralement appel à des fabricants allemands, ou tout au moins européens. « Nous nous assurons ainsi que, en cas d’intervention, les trajets sont courts et que les pièces de rechange sont disponibles sur place », souligne Menzel. « Cela nous a toujours très bien réussi par le passé. »
Première machine destinée à HPF en provenance de Chine
Dans ce contexte, le choix de la nouvelle presse à encre est d’autant plus surprenant : « Nous avons opté pour une presse à encre HMG 70XS1510 du fabricant chinois SXKH », explique Menzel. « Nous avons de bonnes raisons de miser sur une presse chinoise pour ce poste clé. »
En effet, chez HPF aussi, ils doivent faire face à des défis économiques. « Désormais, certains donneurs d’ordre nous imposent même de faire fabriquer une partie de la commande en Chine », rapporte Menzel. « Nous sommes en mesure de le faire : nous connaissons très bien nos partenaires en Chine depuis de nombreuses années et savons exactement ce dont ils sont capables et quelle qualité nous pouvons attendre d’eux en toute confiance. Ce sont tous des partenaires que nous connaissons personnellement depuis des années et qui possèdent le niveau technique et les connaissances nécessaires pour fournir la qualité requise. »
La qualité d'une simulation dépend de celle de ses données
La décision d'investir dans une presse à retoucher est souvent très difficile à justifier d'un point de vue économique. Elle est nécessaire pour mettre les outils en condition de production et pour garantir la qualité, mais elle ne produit pas de pièces en soi. Dans de nombreuses entreprises, les presses à retoucher sont loin d’être utilisées à pleine capacité et restent pratiquement inutilisées la plupart du temps. De plus, une grande partie du travail de correction peut aujourd’hui être remplacée par des simulations intelligentes.
« Beaucoup – mais pas tout », souligne Menzel. « Nous fabriquons notamment des outils destinés à des applications à haute température. Pour simuler le comportement de ces outils face à d’importants écarts thermiques, il faudrait d’abord identifier, collecter ou calculer tous les paramètres pertinents pour la production afin de pouvoir réaliser une simulation valable. C’est particulièrement vrai lorsque, par exemple, des tiroirs viennent accroître la complexité des outils. »
Collecte fastidieuse de données
Bien sûr, on pourrait, en y consacrant les efforts nécessaires, recenser tous les paramètres pertinents. Même si l’usinage mécanique des différents composants d’un outil, comme chez HPF, s’effectue dans des conditions contrôlées et climatisées et que les géométries sont donc connues avec précision, leur interaction donne souvent lieu à de nouvelles découvertes. Recueillir les valeurs correspondantes représente souvent un véritable défi.
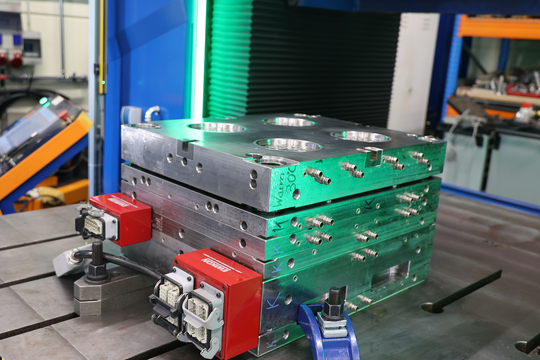
Une mise en production plus rapide : grâce à la presse de finition, les outilleurs peuvent finaliser les outils en un nombre réduit de cycles de correction et de vérification, de sorte qu’ils soient parfaitement au point lorsqu’ils sont montés sur la presse à injection pour la production en série.
(Bild: Pergler Media)
Dans de nombreux cas, cela s’avère beaucoup trop fastidieux et chronophage au quotidien ; c’est pourquoi, notamment lorsque les exigences en matière de précision dimensionnelle et de qualité de surface sont élevées, mais aussi pour les moules comportant des coulisseaux et d’autres composants mobiles, le « Tuschieren » (ajustement manuel) associé à des cycles de correction itératifs constitue souvent la voie nettement plus rapide et plus rationnelle vers la précision. En effet, dans de nombreux cas, on ne peut se passer de l’expérience des outilleurs pour évaluer et apporter des corrections à la main lors de la phase finale, avant le passage à la presse à injection.
L'application est rapide et précise
La finalisation d'un moule est un facteur de coût qui se répercute sur les prix facturés au donneur d'ordre. L'investissement doit donc être en adéquation avec les avantages escomptés. C'est précisément dans le cas des moules qui présentent un comportement complexe lors du moulage par injection que les essais de moulage dans des conditions d'utilisation quasi réelles – par exemple avec des moules chauffés jusqu'à la température d'origine pour la mise en œuvre de plastiques haute température – peuvent fournir rapidement et facilement des informations précieuses pour une utilisation ultérieure en production en série.
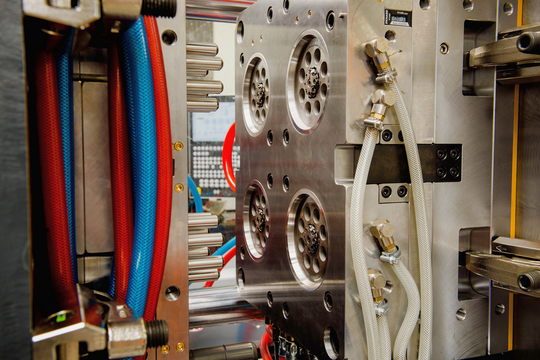
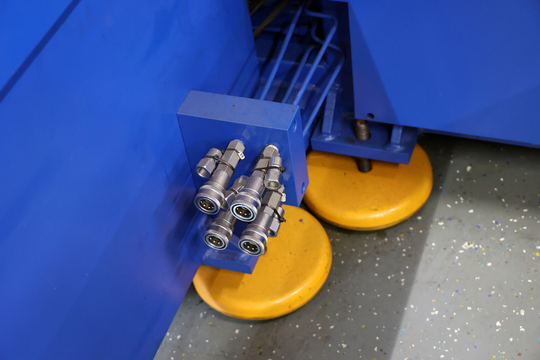
La presse à emboutir dispose, pour chaque face, de deux de ces raccords destinés au déplacement des tirants de noyau, soit quatre au total. Cela permet de contrôler les composants mobiles de l'outil « en fonctionnement ».
(Bild: Pergler Media)
« Nous disposions déjà d’une petite presse à calandrer dans nos locaux, mais nous recherchions une installation plus grande, capable non seulement d’effectuer des opérations simples d’ouverture et de fermeture, mais aussi d’effectuer, par exemple, des tirages de mandrin sans groupe auxiliaire », explique Menzel. « Elle devait en outre être à la pointe de la technologie en matière de sécurité. Il va sans dire qu’elle doit garantir un parallélisme très précis. »
Conception ergonomique et format compact
Les outilleurs ont renoncé à installer un plateau tournant, destiné par exemple au moulage d’outils à plusieurs composants. Si nécessaire, ils prévoient de déplacer les outils à la main. « Outre les caractéristiques fonctionnelles et de sécurité, ce qui était particulièrement important pour nous, c’était l’ergonomie du travail sur la presse », explique Menzel. « Cela signifie que la table inférieure doit pouvoir être retirée de la presse et basculée ; la table supérieure doit également pouvoir être positionnée de manière à ce que l'outilleur puisse accomplir ses tâches confortablement et dans une posture de travail naturelle. »
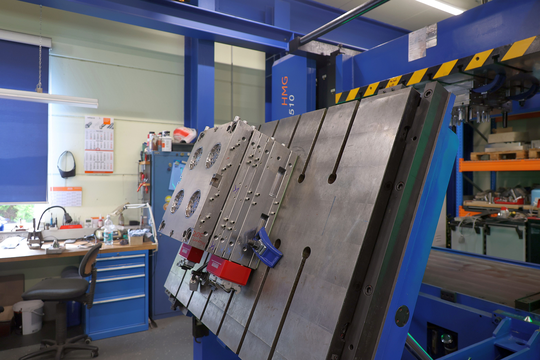
La table inférieure de la presse à emboutir HMG 70XS1510 peut être avancée devant la machine et inclinée. Cela permet au fabricant d'outils d'accéder facilement à toutes les parties de l'outil et de travailler sans fatigue.
(Bild: Pergler Media)
À cela s’ajoutait – comme c’est souvent le cas dans les entreprises de fabrication d’outils et de moules qui se sont développées de manière organique – la faible hauteur des halls chez HPF. « La plupart des fabricants ne répondaient donc pas à nos critères, car ils avaient déplacé les vérins d’entraînement de la presse vers le haut, dépassant ainsi largement la hauteur dont nous disposions », souligne Menzel. « Nous avons besoin d’une presse au design très compact, au-dessus de laquelle le pont roulant puisse encore circuler et charger les outils sur la presse, et qui réunisse toutes les fonctions que nous souhaitons. »
Composants provenant de fabricants internationaux
Pour l'acquisition d'une nouvelle presse à encrer, l'équipe dirigée par Menzel a mené des recherches auprès de nombreux partenaires et d'autres entreprises. « Pas seulement en Allemagne, mais aussi à l'étranger, par exemple auprès de nos partenaires en Chine », explique le chef de projet. « Ceux-ci font confiance aux presses à encrer de SXKH – un fabricant qui n'a cessé de se perfectionner et de faire évoluer ses technologies – et nous avons trouvé dans sa gamme un modèle qui répond parfaitement à nos besoins. »
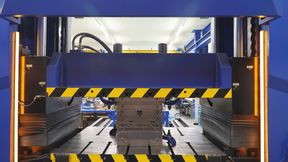
La presse à emboutir HMG 70XS1510 peut accueillir des outils dont les dimensions ne dépassent pas 1 500 x 1 000 mm². Pour garantir des résultats fiables, la machine développe une force de fermeture pouvant atteindre 70 t.
(Bild: Pergler Media)
Les performances de l'installation, que les outilleurs ont examinées de près, se sont révélées convaincantes ; la construction mécanique semblait très solide. Et un examen approfondi « sous le capot » a également dissipé les inquiétudes concernant la disponibilité du service après-vente : « Nous avons pu constater que tous les composants clés des presses à rectifier SXKH proviennent de fabricants internationaux reconnus », rapporte Menzel. « Ainsi, le fournisseur des entraînements et de la commande est par exemple Siemens. Les barrières photoélectriques proviennent de Sick, les codeurs de Kübler (tous allemands), le servomoteur de Phase (Italie) et les contacteurs de Schneider (France). Quant aux vannes, elles sont fournies par Vickers (États-Unis) ; là encore, la disponibilité rapide et un service après-vente compétent sont garantis. Grâce à cette configuration, nous pouvons être sûrs de bénéficier, en cas de besoin, d’une assistance compétente sur place, sans aucune complication. »
L'installation choisie est une presse à emboutir HMG 70XS1510 – la référence du modèle correspond à une force de fermeture maximale de 70 tonnes pour une surface utile de table de 1 500 x 1 000 mm². La table supérieure peut supporter une charge de 2,5 t, tandis que la table inférieure peut accueillir des moitiés d'outils pesant jusqu'à 8 t. Les deux tables peuvent être inclinées et déplacées dans des positions permettant un usinage ergonomique et aisé des outils.
De plus, la machine est équipée d'un système d'asservissement complet à boucle fermée. Grâce à sa conception très compacte, cette presse est également particulièrement adaptée aux halls de faible hauteur.
Deux raccords pour les tire-noyaux de chaque côté – quatre au total – complètent l'installation. Grâce à cela et à des périphériques externes, les outilleurs de HPF peuvent tester de manière approfondie les moules d'un poids allant jusqu'à 6 t dans des conditions d'exploitation réalistes. Cela permet une finalisation rationnelle, efficace et économique des outils.
À la une : les presses à retoucher de la série HMG-XS de SXKH
Les presses de la série HMG-XS de SXKH se distinguent par leur très faible hauteur de 2 750 mm, ce qui constitue un avantage considérable compte tenu de la faible hauteur des halls dans de nombreuses entreprises. Selon le modèle, ces presses conviennent aux petits moules de précision dont les dimensions maximales vont de 700 x 600 à 1 500 x 1 000 mm². De plus, les machines peuvent être équipées d’un mandrin magnétique électropermanent. Elles disposent par ailleurs d’un système d’asservissement complet à boucle fermée. Des dispositifs supplémentaires de renforcement du serrage des moules (produit breveté) offrent un gage de sécurité supplémentaire. Leur conception ergonomique facilite le travail. De plus, le parallélisme de la machine peut être affiché et ajusté en temps réel. www.sxkh.de
Qualité européenne à un prix chinois
Clemens Menzel, responsable de la gestion de projets chez HPF : « Grâce au rapport qualité-prix attractif de cette presse, nous pouvons offrir à nos clients la haute qualité qu'ils exigent à des conditions compétitives. »
(Bild: HPF)
« Le fabricant chinois s'est montré très réceptif à nos demandes, qu'il s'agisse de l'interface utilisateur en allemand ou de la palette de couleurs aux couleurs de notre entreprise », se souvient Menzel. « Mais l’un des arguments les plus importants a finalement été le rapport qualité-prix attractif. Pour un périmètre de livraison comparable, le prix d’achat était environ deux fois moins élevé que celui des concurrents que nous avions contactés. La presse répond à tous nos besoins. Elle intègre des composants provenant de fabricants internationaux reconnus et, grâce à sa conception simple, elle est facile à entretenir. Et comme tous ces aspects étaient pris en compte, ce sont les coûts qui ont fait pencher la balance. Car au final, ce qui compte, c’est ce que le donneur d’ordre est prêt à payer. Grâce au rapport qualité-prix attractif de cette presse, nous pouvons offrir à nos clients la haute qualité exigée à des conditions compétitives. Et c’est finalement cela qui compte. »
Point de vue : les coûts doivent être compétitifs
Bien sûr, on peut simuler des pièces lorsqu'on dispose de toutes les données pertinentes. Et les résultats sont aujourd'hui bien plus significatifs qu'il y a quelques années. Dans de nombreux cas, cependant, ils ne sont pas suffisamment significatifs – notamment parce que des paramètres importants ne sont pas pris en compte ou ne sont tout simplement pas connus. On peut consacrer beaucoup d’efforts à la finalisation des outils. Cependant, il est également clair que c’est le donneur d’ordre qui doit prendre en charge l’ensemble des coûts. La question est toujours de savoir dans quelle mesure il est disposé à le faire. Parallèlement à la simulation, qui peut raccourcir considérablement la phase de finalisation, l’utilisation d’une presse d’essai constitue un moyen rationnel et efficace de détecter les derniers besoins d’optimisation et d’y remédier immédiatement sur place. Les fonctionnalités d’une presse à encrage peuvent varier considérablement, en fonction des exigences des moulistes. Si toutes les normes de sécurité sont respectées, si le service après-vente est assuré et si la presse offre toutes les fonctionnalités souhaitées, le prix constitue un argument de poids. La société HPF, située à Großdubrau, a choisi la presse de retouche HMG 70XS1510 du fabricant chinois SXKH, qu’elle considère comme la solution la plus rationnelle.
Richard Pergler Freier Fachjournalist bei Pergler Media, Augsburg