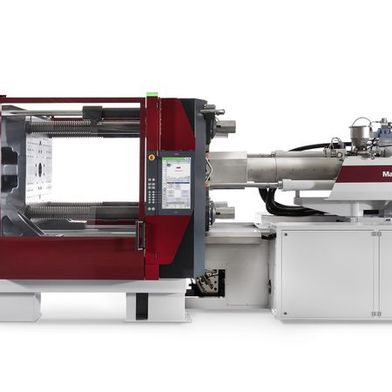
Lors du salon K 2025, Arburg a présenté une cellule de production entièrement automatisée destinée à la fabrication de produits automobiles aux designs et finitions haut de gamme. Cette installation combine la technologie de moulage par injection avec le procédé de décoration dans le moule (IMD) et une nouvelle technologie PLF (Protective Layer Finish).
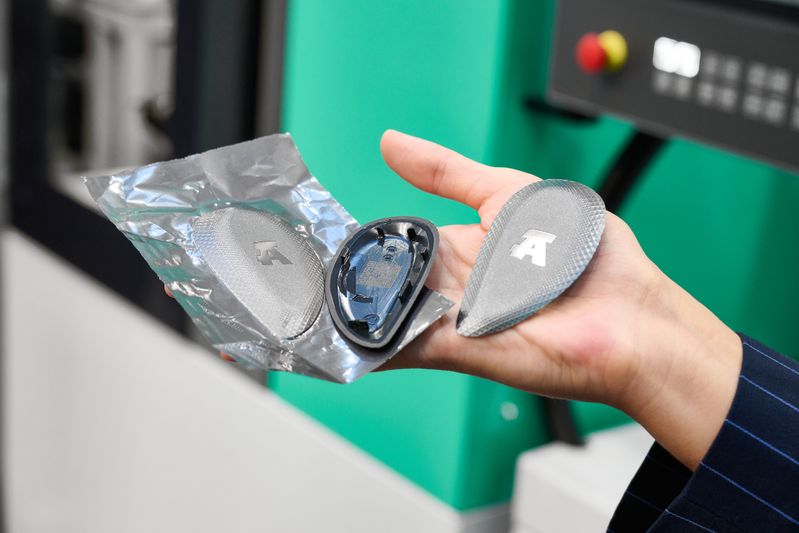
La finition haut de gamme du boîtier de la clé radio, fabriqué à partir de PC/ABS recyclé, est obtenue grâce à la technique IMD (moulage par injection de film) et à l'utilisation d'outils structurés. La pièce moulée par injection, découpée en forme rectangulaire avec son film, est ensuite fraisée dans une station suivante pour obtenir son contour final.
(Bild: Arburg)
Une installation clé en main articulée autour d’une nouvelle Allrounder 475 V a démontré pour la première fois lors du salon K 2025 comment réaliser efficacement des produits dotés d’un design et de finitions haut de gamme pour le secteur de la mobilité. En prenant pour exemple la fabrication entièrement automatisée de coques haut de gamme pour clés à télécommande de voitures particulières, Arburg a montré comment une nouvelle technologie de machine, un procédé IMD (In-Mould-Decoration) innovant et une nouvelle technologie PLF (Protective Layer Finish) s'articulent entre eux.
Exemple pratique : coque pour clé à distance
Le boîtier d'une clé à télécommande de voiture, dont le design s'inspire de la « Generic Smart Key » de la société Huf, un équipementier spécialisé dans les systèmes d'accès pour les constructeurs automobiles, sert de modèle. Le produit final est équipé de capteurs intégrés, d'une connectivité avec des terminaux numériques et d'un système antivol.
De plus, ces surfaces répondent à des exigences élevées en matière de design, de toucher, de durabilité et de compatibilité radio. C’est là qu’intervient la société Leonhard Kurz : le capot en plastique, fabriqué à partir d’un matériau recyclé post-industriel (PIR) à base de PC/ABS, est réalisé grâce à la nouvelle technologie PLF pour la décoration dans le moule (IMD), en combinaison avec un insert de moule texturé.
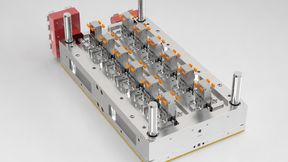
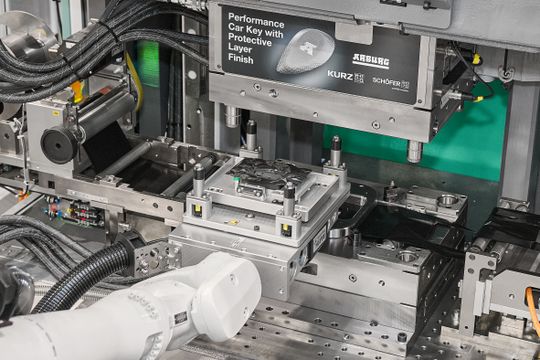
Dans le moule de la presse à injection verticale, le film décoratif est surmoulé avec un matériau recyclé PC/ABS.
(Bild: Arburg)
Dans un premier temps, un film PET ultra-fin, comprenant le système de décoration, est introduit dans le moule depuis l'extérieur à l'aide d'un dispositif d'alimentation. Le film y est alors surmoulé, ce qui permet d'appliquer le film décoratif sur la surface en plastique. Le moule provient de Schöfer, filiale de Kurz ; les éléments standard sont fournis par Meusburger, la structure de l'insert du moule par Reichle et la technologie des canaux chauds par Witosa.
La couverture est découpée en forme rectangulaire directement dans l'outil, et le reste du film est enroulé dans l'espace de travail de la machine verticale. Aucun vernissage ultérieur n'est nécessaire et le produit est recyclable. Pour les variantes de produit, il est possible d'utiliser de manière flexible différents films présentant divers motifs et couleurs.
Machine verticale pouvant être automatisée de manière flexible
La presse à injection verticale utilisée peut être automatisée de manière flexible, par exemple à l'aide de systèmes Multilift linéaires ou de robots à six axes. Arburg fournit ces installations « clé en main », périphériques compris, sous forme de systèmes complets conformes aux normes CE, le tout auprès d'un seul et même fournisseur.
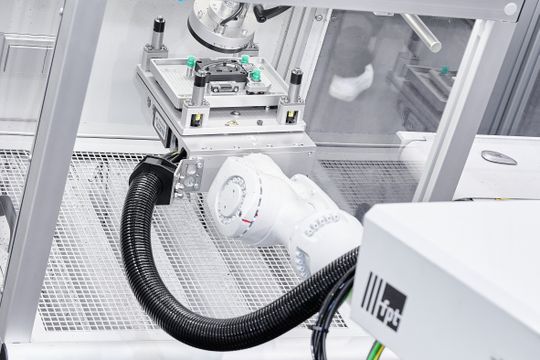
La manutention complète des pièces est assurée par un robot KUKA à six axes. Celui-ci retire la pièce moulée par injection du moule et la positionne avec précision dans une station laser, où elle est marquée d'un code.
(Bild: Arburg)
Dans le cadre de cette application en salon, un robot Kuka à six axes équipé d'un système de préhension Barth a pris en charge l'ensemble de la manutention des pièces. Le robot prélève la pièce moulée par injection et l'achemine vers une station laser Rea, qui marque la pièce d'un code. La pièce est ensuite transférée vers une station de fraisage de Barth afin d’éliminer l’excédent de film et de créer le contour final. Une station de nettoyage de Kist + Escherich débarrasse enfin le capot des copeaux avant qu’il ne soit évacué par un convoyeur à bande.
L'adhésion à l'initiative R-Cycle constitue un aspect essentiel pour les transformateurs. Grâce au code gravé au laser sur le composant, les données pertinentes pour le recyclage, telles que la composition des matériaux, peuvent être enregistrées dans un passeport numérique du produit. Cela garantit la transparence nécessaire à la mise en place de cycles de matières fermés et répond aux futures exigences réglementaires applicables aux produits en plastique.
17.09.2026
Il va de soi que nous traitons vos données à caractère personnel de manière responsable. Lorsque nous collectons des données à caractère personnel vous concernant, nous les traitons dans le respect de la réglementation en vigueur en matière de protection des données. Vous trouverez des informations détaillées à ce sujet dans notre politique de confidentialité.
Consentement à l’utilisation des données à des fins publicitaires
J’accepte que la société Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg, Allemagne, ainsi que toutes les sociétés qui lui sont liées au sens des art. 15 et suivants de la Loi allemande sur les sociétés par actions (AktG) (ci-après dénommées « Vogel Communications Group »), utilise mon adresse e-mail pour m’envoyer des newsletters rédactionnelles. La liste des sociétés concernées peut être consultée ici.
Le contenu de la newsletter porte sur les produits et services de toutes les sociétés susmentionnées, notamment les revues et ouvrages spécialisés, les événements et salons professionnels ainsi que les produits et services liés à ces événements, les offres de médias imprimés et numériques, et des services tels que d’autres newsletters (rédactionnelles), des jeux-concours, des campagnes de prospection, des études de marché en ligne et hors ligne, des portails web spécialisés et des offres d’apprentissage en ligne. Si mon numéro de téléphone personnel a également été collecté, celui-ci peut être utilisé pour me proposer les produits et services susmentionnés des sociétés susmentionnées, ainsi que dans le cadre d’études de marché.
Mon consentement couvre également le traitement de mon adresse e-mail et de mon numéro de téléphone à des fins de rapprochement de données à des fins de marketing avec des partenaires publicitaires sélectionnés, tels que LinkedIn, Google et Meta. À cette fin, Vogel Communications Group est autorisé à transmettre les données mentionnées sous forme hachée à des partenaires publicitaires, qui les utilisent ensuite pour déterminer si je suis également membre des portails de ces partenaires publicitaires. Vogel Communications Group utilise cette fonctionnalité à des fins de reciblage (vente incitative, vente croisée et fidélisation de la clientèle), de génération d’« audiences similaires » pour l’acquisition de nouveaux clients et comme base d’exclusion pour les campagnes publicitaires en cours. Je peux trouver de plus amples informations à ce sujet dans la section « Rapprochement de données à des fins de marketing » de la politique de confidentialité.
Si je consulte sur Internet des contenus protégés sur les portails de Vogel Communications Group, y compris ceux de ses sociétés liées au sens des articles 15 et suivants de la Loi allemande sur les sociétés par actions (AktG), je dois m’inscrire en fournissant des données supplémentaires pour accéder à ces contenus. En contrepartie de cet accès gratuit aux contenus rédactionnels, mes données peuvent être utilisées au sens du présent consentement aux fins mentionnées ici. Cela ne s’applique pas au recoupement des données à des fins de marketing.
Droit de rétractation
Je suis conscient(e) que je peux révoquer ce consentement à tout moment avec effet pour l’avenir. Ma révocation n’affecte pas la licéité du traitement effectué sur la base de mon consentement jusqu’à la révocation. Pour faire valoir ma révocation, je peux notamment utiliser le formulaire de contact disponible à l´adresse https://contact.vogel.de. Si je ne souhaite plus recevoir certaines newsletters auxquelles je suis abonné(e), je peux également cliquer sur le lien de désabonnement figurant à la fin de chaque newsletter. Je trouverai de plus amples informations sur mon droit de rétractation et son exercice, ainsi que sur les conséquences de ma rétractation, dans la politique de confidentialité, à la section « Newsletters rédactionnelles ».
Simple et intuitif : le nouveau système de commande Gestica lite
La machine est équipée du système de commande « Gestica lite », conçu pour une utilisation simple. Un tableau de bord central affiche les informations relatives à la commande en cours, au processus en cours d'exécution ainsi qu'aux tâches à venir. Des fonctions d'assistance en option aident en outre activement le personnel à garantir la qualité des pièces plastifiées et moulées par injection.
Machine verticale : économe en énergie et automatisable
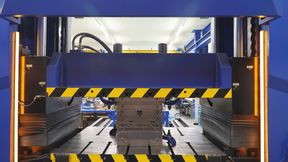
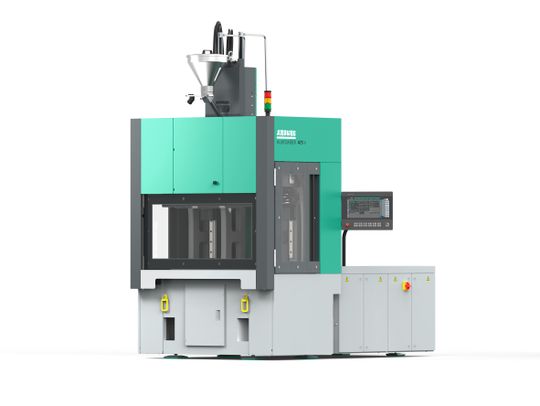
Première mondiale au salon K 2025 : la machine polyvalente verticale 475 V est économe en énergie, peu encombrante et s'adapte avec souplesse au surmoulage de pièces d'insertion.
(Bild: Arburg)
La machine polyvalente 475 V dispose d'une force de fermeture de 1 000 kN et est spécialement conçue pour des applications standard, notamment dans les domaines de la mobilité électrique, de l'électronique et des technologies médicales. Cela inclut le surmoulage manuel ou automatisé de câbles, de connecteurs et d'accessoires de perfusion.
Le système servo-hydraulique Arburg (ASH) de série adapte en continu la puissance des servomoteurs refroidis à l'eau et à vitesse régulée en fonction des besoins. Cela permet de réduire la consommation d'énergie spécifique jusqu'à 60 % par rapport aux machines hydrauliques classiques.
Malgré son encombrement réduit, la machine offre suffisamment d'espace pour accueillir des outils de grande taille. La hauteur d'installation standard de 250 mm peut être augmentée en option jusqu'à 200 mm. Un vérin de fermeture décalé vers le haut et des portes latérales améliorent l'accessibilité à l'espace d'usinage. Pour garantir un travail ergonomique, la hauteur de la table est fixée à 900 mm.
La machine polyvalente verticale 475 V est disponible depuis début 2026.