À travers la fabrication d'une plaque à puits multiples, Engel montre comment planifier de manière plus ciblée et raccourcir la validation des processus dans le moulage par injection. Dans le cas d'application décrit, les efforts consacrés à la qualification et à la validation ont diminué, tandis que la durée du cycle a été réduite. Il est essentiel d'adopter une approche qui parte des exigences fonctionnelles du composant et utilise des systèmes d'assistance numériques pour évaluer la stabilité du processus et garantir les réglages critiques.
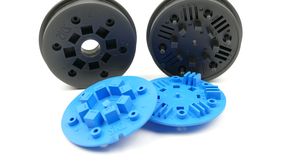
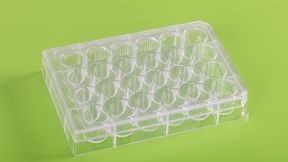
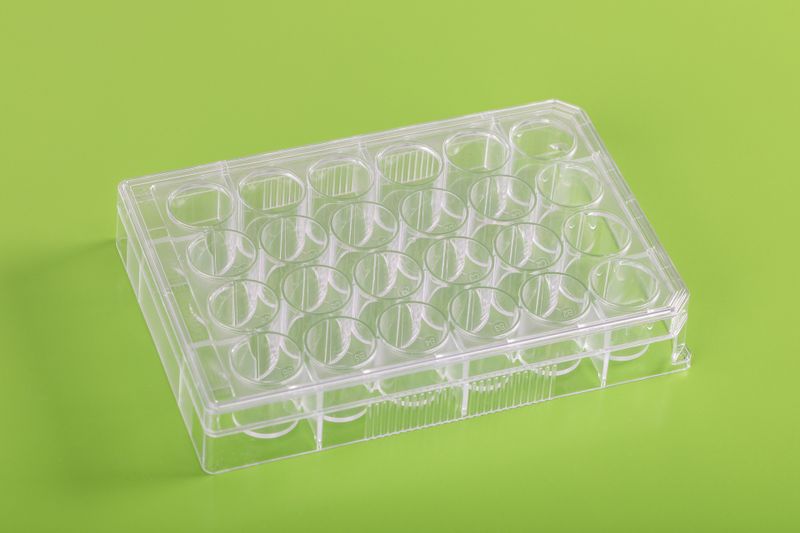
Validée, transparente, sûre : cette plaque de culture cellulaire complexe est fabriquée sur une machine Engel e-motion 280 combi M. L'assistant de validation facilite la gestion reproductible du processus et assure un suivi traçable de celui-ci.
(Bild: Ange)
Une plaque Multi Well est notamment utilisée pour la culture de cellules. Son couvercle doit permettre un échange gazeux adéquat tout en limitant au maximum l'évaporation. Si cela semble à première vue relever de l’application, cela a toutefois des conséquences directes sur la fabrication : les dimensions, la planéité et le parallélisme des surfaces d’appui doivent être respectés pour que la plaque et le couvercle fonctionnent ensemble comme prévu.
C'est là qu'intervient la validation basée sur les risques. Au lieu de considérer de manière uniforme tous les paramètres machine disponibles, l'approche part des exigences d'utilisation, passe par les caractéristiques de qualité critiques du composant, pour aboutir aux paramètres de processus qui influencent ces caractéristiques. Dans le jargon technique, cela signifie : de la spécification des exigences utilisateur (URS) aux attributs de qualité critiques (CQA), puis aux paramètres de processus critiques (CPP). Derrière ces abréviations se cache une question simple : qu’est-ce qui doit être correct au final – et quels sont les éléments du processus qui en déterminent le résultat ?
Quand une exigence devient une caractéristique de contrôle
Pour la plaque Multi Well, les tolérances applicables aux dimensions sont de ±0,25 mm dans les directions X et Y, et de ±0,15 mm dans la direction Z. Les surfaces d'appui sont également contrôlées. La pression d'appui et la pression interne de l'outil, entre autres, sont déterminantes pour la précision dimensionnelle ; une régulation inégale de la température peut entraîner un gauchissement. Les exigences relatives à l'interaction entre la plaque et le couvercle se traduisent ainsi par une mission concrète de contrôle et de surveillance. De nombreux paramètres sont mesurables, mais ce qui est déterminant, c'est ce qui influence le fonctionnement de la pièce moulée.
Définir clairement les critères de sélection
La compréhension des exigences relatives aux composants permet d’élaborer une stratégie de validation ciblée. Dès la phase de qualification de la conception (DQ), les simulations aident à circonscrire les risques et à définir les fenêtres de processus possibles. À ce stade précoce, il est encore relativement facile de prévoir des mesures correctives, tant au niveau matériel que logiciel. On peut ainsi prévoir, par exemple, le système Engel iQ weight control afin de compenser les variations de matière entre les lots au cours du processus et de faciliter le respect de tolérances de moulage serrées. Cela permet d’améliorer considérablement la stabilité du processus en production. Il est toutefois essentiel que cet aspect soit pris en compte dès le début.
La qualification d'installation (IQ) permet de vérifier si la cellule de production est installée conformément aux spécifications et si ses composants fonctionnent correctement. Elle comprend notamment des justificatifs relatifs à l'étalonnage des capteurs et au bon fonctionnement de la cellule. Ces justificatifs constituent la base nécessaire pour pouvoir évaluer de manière fiable les données de mesure ultérieurement. L’entreprise peut également apporter un soutien continu à la mise en place de ces justificatifs grâce au service everQ. La qualification opérationnelle (OQ) examine dans quelles limites le processus répond aux exigences ; la qualification de performance (PQ) démontre la reproductibilité dans les conditions de production prévues.
Les simulations aident à préparer les essais, mais ne remplacent pas les tests effectués sur le composant réel. L'analyse des données permet notamment de gagner du temps et de réduire les rebuts, en particulier lors de séries d'essais de grande envergure. Pour la plaque à puits multiples, 60 paramètres ont été étudiés lors de la qualification opérationnelle (OQ) dans le cadre d'une planification d'expériences (Design of Experiments, DoE) . Afin de ne procéder au prélèvement d’échantillons qu’une fois le processus stabilisé, on attend souvent de manière forfaitaire entre 30 et 60 minutes après une modification du processus – sans tenir compte du fait que le processus soit déjà stabilisé ou non. Il en résulte un temps d’attente de 30 à 60 h par validation, qui n’est souvent pas nécessaire. C’est là qu’intervient l’iQ process observer : il présente de manière claire les données de mesure et les réglages de la cellule et évalue la stabilité du processus. Au lieu d’attendre un délai fixe, les échantillons peuvent ainsi être prélevés dès que le processus s’est stabilisé. La durée de la qualification opérationnelle (OQ) peut ainsi être considérablement réduite.
17.09.2026
Il va de soi que nous traitons vos données à caractère personnel de manière responsable. Lorsque nous collectons des données à caractère personnel vous concernant, nous les traitons dans le respect de la réglementation en vigueur en matière de protection des données. Vous trouverez des informations détaillées à ce sujet dans notre politique de confidentialité.
Consentement à l’utilisation des données à des fins publicitaires
J’accepte que la société Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg, Allemagne, ainsi que toutes les sociétés qui lui sont liées au sens des art. 15 et suivants de la Loi allemande sur les sociétés par actions (AktG) (ci-après dénommées « Vogel Communications Group »), utilise mon adresse e-mail pour m’envoyer des newsletters rédactionnelles. La liste des sociétés concernées peut être consultée ici.
Le contenu de la newsletter porte sur les produits et services de toutes les sociétés susmentionnées, notamment les revues et ouvrages spécialisés, les événements et salons professionnels ainsi que les produits et services liés à ces événements, les offres de médias imprimés et numériques, et des services tels que d’autres newsletters (rédactionnelles), des jeux-concours, des campagnes de prospection, des études de marché en ligne et hors ligne, des portails web spécialisés et des offres d’apprentissage en ligne. Si mon numéro de téléphone personnel a également été collecté, celui-ci peut être utilisé pour me proposer les produits et services susmentionnés des sociétés susmentionnées, ainsi que dans le cadre d’études de marché.
Mon consentement couvre également le traitement de mon adresse e-mail et de mon numéro de téléphone à des fins de rapprochement de données à des fins de marketing avec des partenaires publicitaires sélectionnés, tels que LinkedIn, Google et Meta. À cette fin, Vogel Communications Group est autorisé à transmettre les données mentionnées sous forme hachée à des partenaires publicitaires, qui les utilisent ensuite pour déterminer si je suis également membre des portails de ces partenaires publicitaires. Vogel Communications Group utilise cette fonctionnalité à des fins de reciblage (vente incitative, vente croisée et fidélisation de la clientèle), de génération d’« audiences similaires » pour l’acquisition de nouveaux clients et comme base d’exclusion pour les campagnes publicitaires en cours. Je peux trouver de plus amples informations à ce sujet dans la section « Rapprochement de données à des fins de marketing » de la politique de confidentialité.
Si je consulte sur Internet des contenus protégés sur les portails de Vogel Communications Group, y compris ceux de ses sociétés liées au sens des articles 15 et suivants de la Loi allemande sur les sociétés par actions (AktG), je dois m’inscrire en fournissant des données supplémentaires pour accéder à ces contenus. En contrepartie de cet accès gratuit aux contenus rédactionnels, mes données peuvent être utilisées au sens du présent consentement aux fins mentionnées ici. Cela ne s’applique pas au recoupement des données à des fins de marketing.
Droit de rétractation
Je suis conscient(e) que je peux révoquer ce consentement à tout moment avec effet pour l’avenir. Ma révocation n’affecte pas la licéité du traitement effectué sur la base de mon consentement jusqu’à la révocation. Pour faire valoir ma révocation, je peux notamment utiliser le formulaire de contact disponible à l´adresse https://contact.vogel.de/fr. Si je ne souhaite plus recevoir certaines newsletters auxquelles je suis abonné(e), je peux également cliquer sur le lien de désabonnement figurant à la fin de chaque newsletter. Je trouverai de plus amples informations sur mon droit de rétractation et son exercice, ainsi que sur les conséquences de ma rétractation, dans la politique de confidentialité, à la section « Newsletters rédactionnelles ».
Comment les systèmes d'assistance permettent de maintenir le cap
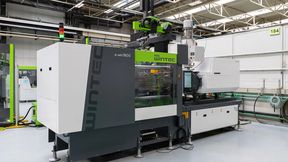
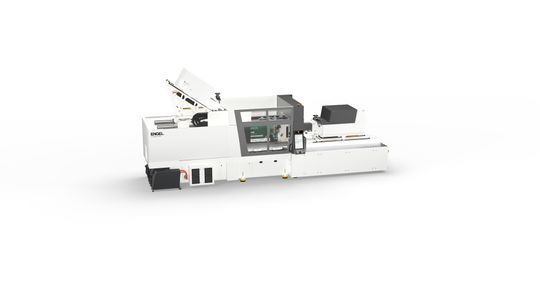
Une fois la qualification obtenue, le processus doit rester dans les limites autorisées lors de la production en série. Dans l'exemple pratique, la plaque à puits multiples est fabriquée sur une machine entièrement électrique Engel e-motion 280 combi M. L'Engel validation assistant associe les exigences relatives à la pièce à des fonctions d'assistance et de surveillance.
Précision entièrement électrique pour des processus MedTech validés : l'Engel e-motion 280 combi M utilisée avec le « validation assistant ».
(Bild: Ange)
La courbe de respiration du moule enregistrée à l'aide d'iQ clamp control permet de mettre en évidence les variations du comportement d'injection et de maintien de la pression. Si nécessaire, des capteurs installés sur le moule fournissent des données supplémentaires sur la pression interne et l'évolution de la température – mais cela implique un certain effort.
Les « parameter limits » permettent de limiter les paramètres critiques, tels que le profil de pression de maintien ou le temps de refroidissement, à des plages validées et de sécuriser les modifications en fonction des rôles. Ainsi, le processus – systématiquement sécurisé par le CC300 – reste toujours dans la fenêtre de processus définie. L’iQ process observer aide à détecter les anomalies dans les données de processus et à en identifier les causes. Les systèmes facilitent la gestion et la surveillance des processus ; toutefois, le contrôle, l’évaluation et la validation des produits restent nécessaires.
Les chiffres s'appliquent ici. La méthode va plus loin.
Dans le cas d'application décrit, le temps nécessaire à la qualification et à la validation a pu être réduit d'environ 30 %. La durée du cycle est passée de 16 s, valeur de référence courante dans le secteur, à environ 11 s. L'ampleur des économies réalisables avec une autre géométrie de produit doit être évaluée en détail, en fonction de la géométrie, du matériau, de l'outil, du processus de départ et des exigences.
Ce qui est en tout cas transposable, c'est la méthode. En comprenant d'abord le fonctionnement du produit, on peut définir de manière ciblée les critères de qualité, étudier leur influence sur les processus et garantir la conformité de la production. Ces connaissances permettent également d'évaluer de manière systématique les modifications ultérieures ou un transfert de processus. Des concepts plus avancés, tels que la validation sur la base de paramètres de processus, restent une perspective qui nécessite des conditions préalables et des justifications spécifiques.
Au départ, il y avait une plaque Multi Well et la question de savoir quelles devaient être les capacités du composant fini. Au final, on aboutit à un processus parfaitement adapté à cet objectif : parfois, la réflexion à rebours est le chemin le plus direct vers la validation. (sl)