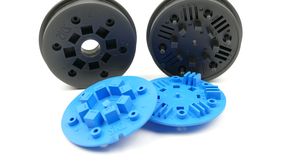
Les pipettes ou les kits de perfusion sont fabriqués par moulage par injection de plastique à des millions d'exemplaires. Les cycles de production se raccourcissent, tandis que la complexité géométrique augmente. Parallèlement, les réglementations exigent une validation approfondie, une documentation exhaustive et une traçabilité totale. Les appareils de mesure par tomographie assistée par ordinateur, tels que la gamme Tomo Scope XS de Werth Messtechnik, montrent comment réduire les délais de validation et les besoins en personnel.
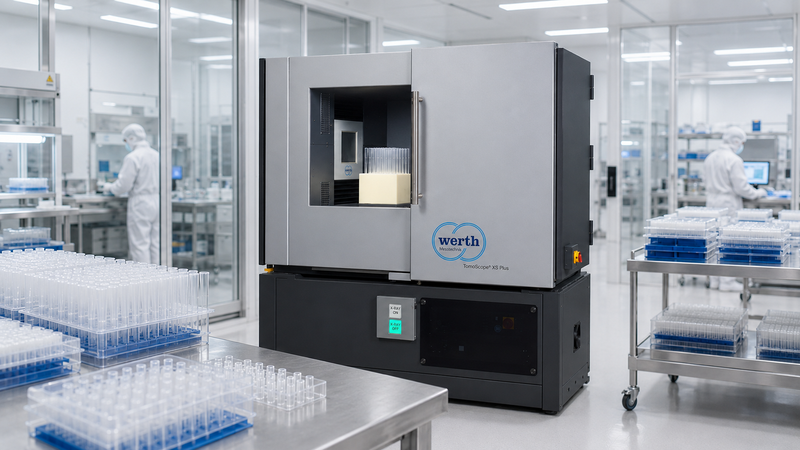
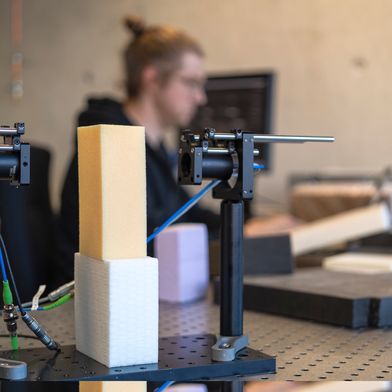
Mesure par tomographie computerisée en milieu de production : le Tomo Scope XS Plus contrôle les embouts de pipettes à l'aide d'un changeur de pièces intégré, directement dans l'environnement de production.
(Bild: Werth Messtechnik)
Les fabricants de pièces moulées par injection destinées au secteur médical sont confrontés à un conflit d'objectifs. D'une part, de plus en plus de produits nouveaux et complexes font leur apparition sur le marché selon des cycles de plus en plus courts. D'autre part, le règlement européen sur les dispositifs médicaux (MDR, UE 2017/745) exige des étapes de validation approfondies, une documentation exhaustive et une traçabilité totale. Pour le marché américain, c'est la norme de qualité de la FDA 21 CFR Part 820 qui s'applique : depuis février 2026, elle porte le nom de « Quality Management System Regulation » (QMSR) et renvoie directement à la norme ISO 13485. Il faut contrôler davantage de caractéristiques sur un plus grand nombre de pièces en un temps plus court. Tout retard repousse la mise sur le marché.
On vérifie plutôt que de mesurer
La situation est aggravée par la forte proportion de contrôles manuels. « Les contrôles à l'aide de gabarits, les contrôles visuels visant à détecter la présence de bavures ou les contrôles fonctionnels sont des contrôles attributifs : ils ne fournissent qu’un résultat « conforme/non conforme » (OK/NOK), dépendent de l’opérateur et ne permettent pas de tirer de conclusions sur le processus de fabrication », explique Tristan Schubert, ingénieur diplômé (FH) Tristan Schubert, responsable des ventes techniques chez Werth Messtechnik, un fabricant de machines à mesurer tridimensionnelles multicapteurs et à tomographie assistée par ordinateur destinées à l’assurance qualité industrielle. M. Schubert ajoute : « On se contente d’enseigner au lieu de mesurer. On ne sait pas pourquoi ni à partir de quand un outil produit des pièces défectueuses. Plus le nombre de cavités augmente, plus la charge de travail s’accroît : alors qu’auparavant, il fallait contrôler quatre pièces par cycle, on en compte aujourd’hui souvent 64 ou 128. »
Mesurer avec la tomodensitométrie, pas seulement inspecter
Selon M. Schubert, la tomodensitométrie (CT) est souvent utilisée sur le marché comme simple solution d'inspection, par exemple pour détecter des cavités, des bavures ou des composants manquants dans un ensemble. Cela s'avère toutefois insuffisant pour la surveillance des processus : seules des mesures quantitatives permettent de mettre en évidence les tendances avant que les pièces ne sortent des tolérances.
La différence réside dans la conception de l'appareil. En 2005, Werth Messtechnik a par exemple présenté le Tomo Scope, la première machine à mesurer tridimensionnelle au monde équipée d'un système de tomographie assistée par ordinateur, spécialement développée pour la métrologie dimensionnelle. Une machine à mesurer tridimensionnelle à tomographie assistée par ordinateur dispose d’axes de très haute précision et d’un système de coordonnées étalonné : toutes les erreurs d’axe sont étalonnées, connues et corrigées. L'échelle du volume reconstruit est donc fixée sans mise à l'échelle ultérieure, la reconstruction est achevée immédiatement après la dernière projection, et la mesure est traçable.
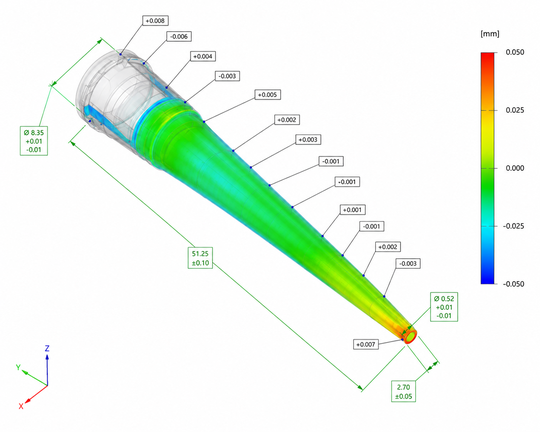
Mesure et inspection en une seule opération : dimensions, tolérances et écarts de surface d'une pointe de pipette dans une analyse commune.
(Bild: Werth Messtechnik)
Les tomodensitomètres d'inspection, en revanche, déterminent la géométrie d'acquisition a posteriori à partir de la série d'images et nécessitent une étape supplémentaire de post-traitement. « De plus, l’échelle doit souvent être déterminée au préalable en mesurant des étalons calibrés, par exemple des tiges à deux billes dont le diamètre et la distance sont connus : ce n’est qu’avec cette mise à l’échelle que le volume reconstruit acquiert sa représentation dimensionnelle », explique M. Schubert. Une mesure traçable n’est donc pas possible sans autre. M. Schubert ajoute : « En bref : un scanner de mesure peut toujours servir à l’inspection, mais un scanner d’inspection ne permet pas nécessairement de mesurer. »
17.09.2026
Il va de soi que nous traitons vos données à caractère personnel de manière responsable. Lorsque nous collectons des données à caractère personnel vous concernant, nous les traitons dans le respect de la réglementation en vigueur en matière de protection des données. Vous trouverez des informations détaillées à ce sujet dans notre politique de confidentialité.
Consentement à l’utilisation des données à des fins publicitaires
J’accepte que la société Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg, Allemagne, ainsi que toutes les sociétés qui lui sont liées au sens des art. 15 et suivants de la Loi allemande sur les sociétés par actions (AktG) (ci-après dénommées « Vogel Communications Group »), utilise mon adresse e-mail pour m’envoyer des newsletters rédactionnelles. La liste des sociétés concernées peut être consultée ici.
Le contenu de la newsletter porte sur les produits et services de toutes les sociétés susmentionnées, notamment les revues et ouvrages spécialisés, les événements et salons professionnels ainsi que les produits et services liés à ces événements, les offres de médias imprimés et numériques, et des services tels que d’autres newsletters (rédactionnelles), des jeux-concours, des campagnes de prospection, des études de marché en ligne et hors ligne, des portails web spécialisés et des offres d’apprentissage en ligne. Si mon numéro de téléphone personnel a également été collecté, celui-ci peut être utilisé pour me proposer les produits et services susmentionnés des sociétés susmentionnées, ainsi que dans le cadre d’études de marché.
Mon consentement couvre également le traitement de mon adresse e-mail et de mon numéro de téléphone à des fins de rapprochement de données à des fins de marketing avec des partenaires publicitaires sélectionnés, tels que LinkedIn, Google et Meta. À cette fin, Vogel Communications Group est autorisé à transmettre les données mentionnées sous forme hachée à des partenaires publicitaires, qui les utilisent ensuite pour déterminer si je suis également membre des portails de ces partenaires publicitaires. Vogel Communications Group utilise cette fonctionnalité à des fins de reciblage (vente incitative, vente croisée et fidélisation de la clientèle), de génération d’« audiences similaires » pour l’acquisition de nouveaux clients et comme base d’exclusion pour les campagnes publicitaires en cours. Je peux trouver de plus amples informations à ce sujet dans la section « Rapprochement de données à des fins de marketing » de la politique de confidentialité.
Si je consulte sur Internet des contenus protégés sur les portails de Vogel Communications Group, y compris ceux de ses sociétés liées au sens des articles 15 et suivants de la Loi allemande sur les sociétés par actions (AktG), je dois m’inscrire en fournissant des données supplémentaires pour accéder à ces contenus. En contrepartie de cet accès gratuit aux contenus rédactionnels, mes données peuvent être utilisées au sens du présent consentement aux fins mentionnées ici. Cela ne s’applique pas au recoupement des données à des fins de marketing.
Droit de rétractation
Je suis conscient(e) que je peux révoquer ce consentement à tout moment avec effet pour l’avenir. Ma révocation n’affecte pas la licéité du traitement effectué sur la base de mon consentement jusqu’à la révocation. Pour faire valoir ma révocation, je peux notamment utiliser le formulaire de contact disponible à l´adresse https://contact.vogel.de/fr. Si je ne souhaite plus recevoir certaines newsletters auxquelles je suis abonné(e), je peux également cliquer sur le lien de désabonnement figurant à la fin de chaque newsletter. Je trouverai de plus amples informations sur mon droit de rétractation et son exercice, ainsi que sur les conséquences de ma rétractation, dans la politique de confidentialité, à la section « Newsletters rédactionnelles ».
Dans la pratique, selon Schubert, les appareils de mesure de coordonnées par tomographie permettent de combiner inspection et mesure en une seule opération : une bavure n'est pas seulement détectée, mais sa hauteur est également mesurée, ce qui peut servir d'indicateur précoce de l'usure de l'outil. De même, le contrôle de l'intégralité d'un sous-ensemble peut être associé à des analyses dimensionnelles.
Chaîne de mesure fermée conforme aux exigences du MDR et de la FDA
Outre la précision des mesures, les normes MDR et QMSR exigent avant tout la traçabilité : qui a effectué quelle mesure, quand, avec quel équipement et quel résultat ? « Dans le domaine de la tomodensitométrie, plusieurs solutions logicielles sont souvent couplées à cette fin », explique M. Schubert. « Le pilotage de l'appareil, l'acquisition d'images, la reconstruction et l'analyse proviennent de sources différentes. Chaque interface constitue une rupture potentielle dans la chaîne de documentation et une porte d'entrée possible pour l'influence de l'opérateur sur le résultat. »
Sur les appareils Werth Tomo Scope, un seul logiciel, Winwerth, prend en charge l'ensemble du processus, depuis la commande de l'appareil jusqu'à l'analyse et la création du rapport, en passant par la reconstruction. Cette chaîne de mesure fermée garantit que l'opérateur n'a aucune influence sur le résultat de la mesure : quelle que soit la personne qui place la pièce et lance la mesure, le résultat obtenu est toujours le même. L'historique complet est disponible pour les audits. Par ailleurs, Werth propose des machines de mesure de coordonnées CT dont l'étalonnage est conforme aux spécifications de l'organisme d'accréditation allemand (DAkkS) : dans l'industrie automobile, l'étalonnage DAkkS est obligatoire depuis plusieurs années, tandis que dans le secteur des technologies médicales, il est de plus en plus exigé.
Selon M. Schubert, la contribution de la technique de mesure à la rentabilité se manifeste à travers trois leviers : la tolérance de fabrication exploitable, la disponibilité des équipements et les coûts de personnel.
Une grande précision de mesure augmente la tolérance exploitable
« La précision de l’appareil de mesure détermine la tolérance de fabrication utilisable », souligne Schubert. Conformément aux règles de décision de la norme ISO 14253-1, l’incertitude de mesure doit être prise en compte aux deux limites de la bande de tolérance lors de la vérification de la conformité. Schubert : « Seules les pièces dont la valeur mesurée se situe dans la tolérance, avec une marge supérieure à l’incertitude de mesure, sont considérées comme conformes avec certitude. Plus l’incertitude de mesure est grande, plus la tolérance de fabrication utilisable est étroite et plus il faut rejeter, par mesure de précaution, de pièces limites. »
Selon Schubert, la règle générale veut que l'incertitude de mesure soit inférieure d'un facteur 10 à la tolérance : la bande de tolérance est alors à la disposition des machines de fabrication et n'est pas absorbée par la technique de mesure. Selon leurs spécifications, les appareils Tomo Scope XS comptent parmi les appareils de mesure de coordonnées CT les plus précis du marché. Un appareil de mesure plus précis augmente la tolérance exploitable et réduit les coûts liés aux rebuts et aux contrôles, même si son prix d'achat est plus élevé.
Une vitesse de mesure élevée améliore la disponibilité des appareils
Dans le cadre d'une utilisation en ligne de production, la disponibilité des appareils est étroitement liée à la vitesse de mesure. Pour les pièces moulées par injection destinées au secteur médical, des résolutions structurelles comprises entre 20 µm et 30 µm, voire plus fines, sont requises. Les sources de rayons X Werth (130 kV à 230 kV) à cible de transmission utilisées dans la série Tomo Scope XS permettent, dans cette plage de résolution, des mesures jusqu’à 5 fois plus rapides que les sources à réflexion conventionnelles pour une résolution identique.
« Si l'autorisation de production dépend de l'appareil de mesure, chaque opération de maintenance des tubes entraînerait, en cas de doute, un arrêt de la production », explique M. Schubert. Le cycle de maintenance des sources de rayons X utilisées par Werth est de douze mois et coïncide avec la maintenance régulière de l'appareil, une fréquence courante pour les machines à mesurer tridimensionnelles. Il n’est pas nécessaire de remplacer manuellement le filament. Grâce à sa conception modulaire, la source de rayons X, le détecteur et leur distance peuvent être adaptés à la tâche de mesure. Le procédé de reconstruction Werth Clear CT avec trajectoire hélicoïdale exclut par principe les artefacts de faisceau conique. Comme cela permet également d’utiliser de grands angles de cône, la pièce peut être rapprochée de la source de rayons X : conformément à la loi du carré de la distance, l’intensité de rayonnement utile augmente, les temps de mesure sont réduits et les appareils peuvent être conçus de manière nettement plus compacte.
L'automatisation en trois niveaux réduit les coûts de personnel
C’est au niveau des coûts de personnel que l’automatisation entre en jeu. Dans le moulage par injection médical, la production fonctionne souvent 24 heures sur 24 ; trois niveaux d’automatisation se sont imposés pour assurer le flux de pièces correspondant. Schubert explique : « Le chargement manuel par l’opérateur constitue la base. Le deuxième niveau consiste en un changeur de pièces intégré : plusieurs pièces sont stockées dans l’appareil et positionnées automatiquement à l’intérieur de l’enceinte de protection contre les rayonnements à l’aide des axes propres à l’appareil. » Cela permet de se passer de circuits de sécurité supplémentaires ou de barrières de protection. Il est ainsi possible de mesurer des pièces identiques ou différentes sans intervention humaine, par exemple pendant le service de nuit.
« Pour des volumes plus importants, la troisième étape consiste en une alimentation externe par robot ou système de convoyage ; grâce à deux ouvertures sur l'appareil, il est possible, par exemple, de procéder à un chargement automatisé à l'arrière tout en continuant à travailler manuellement à l'avant », poursuit M. Schubert. Chez Werth Messtechnik, les solutions clés en main sont en outre mises en œuvre par un service dédié aux projets spéciaux.
Exemple pratique : embouts de pipettes et stylos à insuline
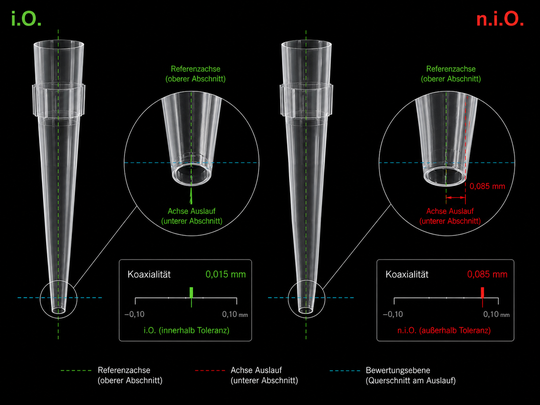
La coaxialité de l'entrée et de la sortie en tant que critère de contrôle : la valeur mesurée permet de distinguer les pièces se situant dans les limites de tolérance de celles qui en sont en dehors.
(Bild: Werth Messtechnik)
La manière dont ces trois leviers agissent conjointement s’est particulièrement mise en évidence lors de la pandémie de coronavirus, rapporte M. Schubert : « La demande en embouts de pipettes pour les automates de test a explosé, entraînant une augmentation du nombre de cavités des moules. Le contrôle manuel de l’absence de bavures et de l’intégrité des pièces, ainsi que la mesure de la coaxialité des orifices d’entrée et de sortie et des diamètres garantissant un débit correct, n’étaient plus réalisables compte tenu de ces volumes de production. » La solution a consisté à mettre en place une mesure automatisée, indépendante de l’opérateur, à l’aide d’appareils de type Tomo Scope XS Plus équipés d’un changeur de pièces intégré : Winwerth mesure, analyse et consigne automatiquement les résultats. Une interface utilisateur dédiée affiche tous les résultats sous forme de tableaux et de graphiques avec un code couleur, ce qui permet d’identifier facilement les pièces hors tolérance et de les évaluer de manière ciblée.
La fabrication des stylos à insuline en est un deuxième exemple. Selon M. Schubert, les bavures qui apparaissent lorsque l'usure des outils commence n'ont entraîné des problèmes de fonctionnement qu'au stade de l'assemblage. « Le contrôle des bavures s’effectuait initialement à la main, à l’aide d’un microscope et d’une micrographie : cette méthode dépendait de l’opérateur, entraînait des rejets injustifiés et ne permettait pas de dégager de tendance, car elle ne fournissait qu’un résultat « conforme » ou « non conforme » sans valeur mesurée », explique M. Schubert. Grâce à la tomodensitométrie (CT) intégrée au processus de fabrication, les bavures sont aujourd’hui mesurées en quelques secondes et évaluées de manière objective. L’usure des outils apparaît clairement dans les tendances avant même que des défauts de montage ne surviennent. Cela permet de réduire les rebuts et d’éviter les réclamations.
Jumeau numérique pour le cycle de vie du produit
L'ensemble complet des données de mesure s'avère rentable tout au long du cycle de vie du produit. Les échantillons physiques de référence en plastique se modifient sous l'effet de l'absorption d'humidité ou des rayons UV et occupent de l'espace de stockage dans des conditions définies. L'ensemble de données CT ne se dégrade pas et peut être archivé en tant que jumeau numérique de la pièce échantillonnée. En cas de réclamation, il peut également être analysé a posteriori à des endroits qui n'ont pas été mesurés lors de l'échantillonnage. Lors de la revalidation, par exemple après un changement d’outil ou de machine, il suffit, selon Schubert, d’effectuer une comparaison rapide « état actuel-état actuel » avec le jumeau numérisé, en se concentrant sur les zones hors tolérance.
Conclusion
Le chiffre d'affaires lié aux équipements montre à quel point l'utilisation a déjà évolué : alors que la part des tomographes chez Werth se situait il y a 15 ans dans une fourchette à un chiffre, elle dépasse aujourd'hui, selon ses propres indications, les 50 %. Selon M. Schubert, certains utilisateurs exploitent déjà la deuxième à la quatrième génération d’appareils et ont pris une longueur d’avance grâce à des processus rodés, des bibliothèques de programmes et des jumeaux numériques, un écart qui ne pourra guère être comblé à court terme. Dans le secteur hautement concurrentiel du moulage par injection de matières plastiques pour la technologie médicale, la technique de mesure par tomodensitométrie intégrée au processus de fabrication devrait ainsi passer, dans les années à venir, du statut de facteur de différenciation à celui de condition préalable.
Encadré : Normes et réglementations applicables
MDR (UE 2017/745) : Exigences en matière de validation, de documentation et de traçabilité des dispositifs médicaux en Europe.
21 CFR Partie 820 (QMSR) : Exigences de qualité américaines de la FDA ; à partir de février 2026, avec référence directe à la norme ISO 13485:2016.
ISO 13485 : Systèmes de management de la qualité pour les dispositifs médicaux.
ISO 10360 : Essais de réception et de validation des systèmes de mesure de coordonnées ; La partie 11 traite des systèmes utilisant la tomographie par rayons X.
VDI/VDE 2617, feuille 13 : Guide d'application de la norme ISO 10360 aux machines à mesurer à coordonnées équipées de capteurs CT.
ISO 14253-1 : Règles de décision pour la démonstration de la conformité tenant compte de l'incertitude de mesure