PlastXnow expliquePresses à injection : fonctionnement, avantages et utilisations
Par
Melanie Ehrhardt
8 min Temps de lecture
Les presses à injection constituent le cœur de la production moderne de matières plastiques. Elles permettent une fabrication précise, efficace et reproductible de pièces en plastique pour les secteurs les plus divers, de l'automobile au secteur médical en passant par l'emballage.
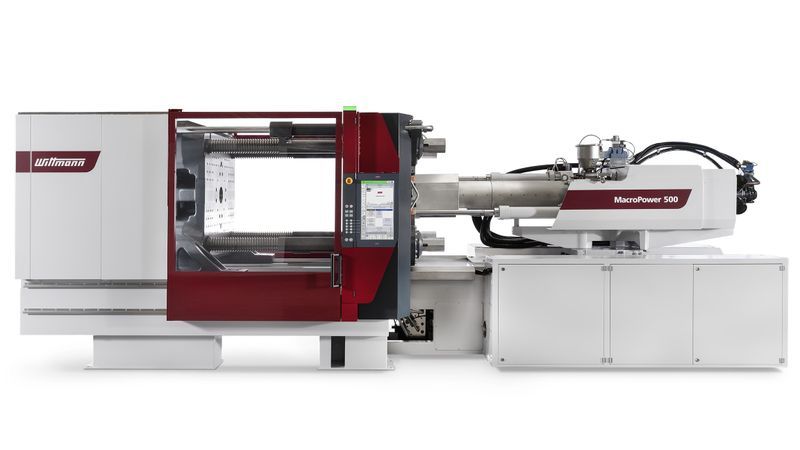
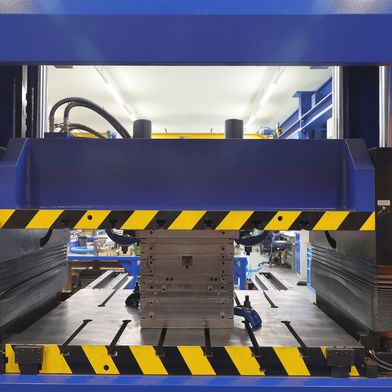
Presse à injection Macropower 500/3400 de Wittmann Battenfeld
(Bild: Wittmann)
Les presses à injection sont des machines destinées à la fabrication industrielle de pièces en plastique. Elles façonnent des composants en injectant du plastique fondu sous haute pression dans un moule (outil).
Le procédé de moulage par injection, très répandu aujourd’hui dans de nombreux secteurs industriels, a connu un essor considérable pendant la Seconde Guerre mondiale, lorsque la demande en produits fabriqués en série a augmenté. Ses origines remontent toutefois à bien plus loin. Dès 1872, l'inventeur américain John Wesley Hyatt et son frère Jesaja ont mis au point la première machine de moulage par injection de plastique.
Comment fonctionne le processus de moulage par injection ?
Le processus de moulage par injection se déroule en plusieurs étapes parfaitement coordonnées. L'objectif est de fabriquer, à partir de granulés de plastique, des pièces moulées de grande précision en grande quantité. Le déroulement dépend de nombreux facteurs, mais il existe un schéma de base :
Dosage et plastification : les granulés de plastique sont versés dans la trémie ; une vis sans fin fait avancer la matière, qui est alors fondue sous l'effet de la chaleur et du frottement.
Fermeture du moule : l'unité de fermeture se referme et le moule est fermé hermétiquement avec une force élevée afin d'empêcher toute fuite de matière plastique.
Injection : la vis avance dans le sens axial, la matière plastique liquide est injectée sous haute pression dans le moule, jusqu’à ce que la cavité soit entièrement remplie.
Phase de maintien de la pression : une fois que le matériau fondu a rempli la cavité du moule, une pression de maintien est exercée afin d'éviter la formation de vides dus au retrait de solidification ou à des points faibles au niveau de la porte d'injection. Cela garantit une résistance suffisante de la pièce.
Refroidissement : le plastique se solidifie dans le moule et les canaux de refroidissement du moule évacuent la chaleur. Cette étape est souvent la plus longue.
Ouverture et éjection du moule : une fois le refroidissement terminé, la machine ouvre le moule et des tiges d'éjection poussent la pièce finie hors du moule.
L'ensemble de ces étapes constitue la durée du cycle, qui ne dure généralement que quelques secondes à quelques minutes, selon la taille et le matériau de la pièce.
Structure et principaux composants
Une presse à injection est généralement composée de plusieurs sous-ensembles qui, ensemble, permettent le déroulement du processus de moulage par injection. Parmi les composants les plus importants, on peut citer :
Unité de fermeture : elle maintient l'outil fermé pendant l'injection.
Unité d'injection (unité de plastification) : c'est là que le plastique est fondu puis injecté.
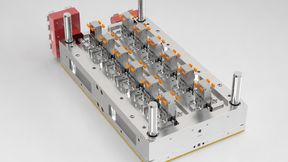
Moule : donne sa forme à la pièce.
Système d'entraînement : génère les mouvements et les forces de la machine.
Commande : le « cerveau » de la machine.
Quels sont les différents types de presses à injection ?
Les presses à injection peuvent être classées selon différents critères, notamment en fonction du type d'entraînement, de la conception, du nombre d'unités d'injection et du domaine d'application.
En fonction du système d'entraînement, on distingue les presses à injection hydrauliques, électriques et hybrides :
Les machines hydrauliques fonctionnent à l'huile hydraulique et peuvent développer des forces de fermeture très élevées. Elles sont robustes et ont fait leurs preuves, mais consomment davantage d'énergie et sont relativement bruyantes.
Les presses à injection électriques utilisent des servomoteurs pour tous leurs mouvements, ce qui les rend particulièrement précises, économes en énergie et silencieuses.
Les machines hybrides combinent des entraînements hydrauliques et électriques et allient une puissance élevée à un bon rendement énergétique.
Selon le type de construction, on distingue les machines à longerons et les machines sans longerons :
Les machines à montants, de conception classique, possèdent quatre montants ; elles sont très robustes et polyvalentes.
Les machines sans montants, en revanche, ne comportent pas de montants, offrent un meilleur accès à l'outil et assurent une répartition uniforme de la force de fermeture, ce qui est particulièrement avantageux pour les outils de grande taille ou complexes.
Une autre caractéristique distinctive est le nombre d'unités d'injection :
La plupart des machines sont des machines à vis unique équipées d'une unité d'injection, ce qui suffit pour les pièces standard.
Les machines à plusieurs composants, ou machines 2K/3K, sont équipées de deux unités d'injection ou plus et permettent la fabrication de pièces composées de plusieurs matières plastiques ou de plusieurs couleurs, comme par exemple des assemblages « dur-souple ».
Enfin, les presses à injection peuvent être classées en fonction du plastique qu'elles traitent :
Les presses à injection pour thermoplastiques sont destinées à la transformation de thermoplastiques tels que le polypropylène, le polyamide ou l'ABS.
Les machines pour thermodurcissables sont utilisées pour les thermodurcissables et fonctionnent avec des moules chauffés.
Les machines pour élastomères ou LSR sont spécialisées dans le caoutchouc ou le silicone et sont équipées de vis et d'outils spécifiques.
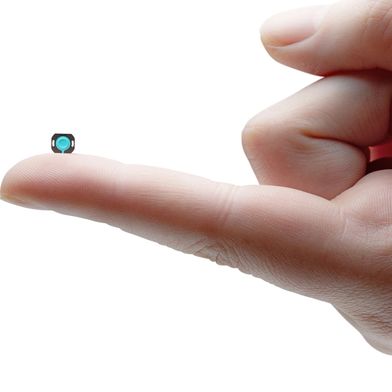
Il existe également des machines spécialisées, telles que des micro-presses à injection pour les très petites pièces, des presses à injection verticales pour les inserts ou le surmoulage, ainsi que des machines pour le moulage par injection-réaction (RIM).
K 2025 : ces presses à injection ont fait sensation
Le thème principal du salon K 2025 – « The Power of Plastics ! Green – Smart – Responsible » – a été abordé lors du forum de la VDMA. Wittmann y a présenté deux installations qui s'inscrivent dans cette démarche, notamment une machine Ecopower entièrement électrique en version DC.
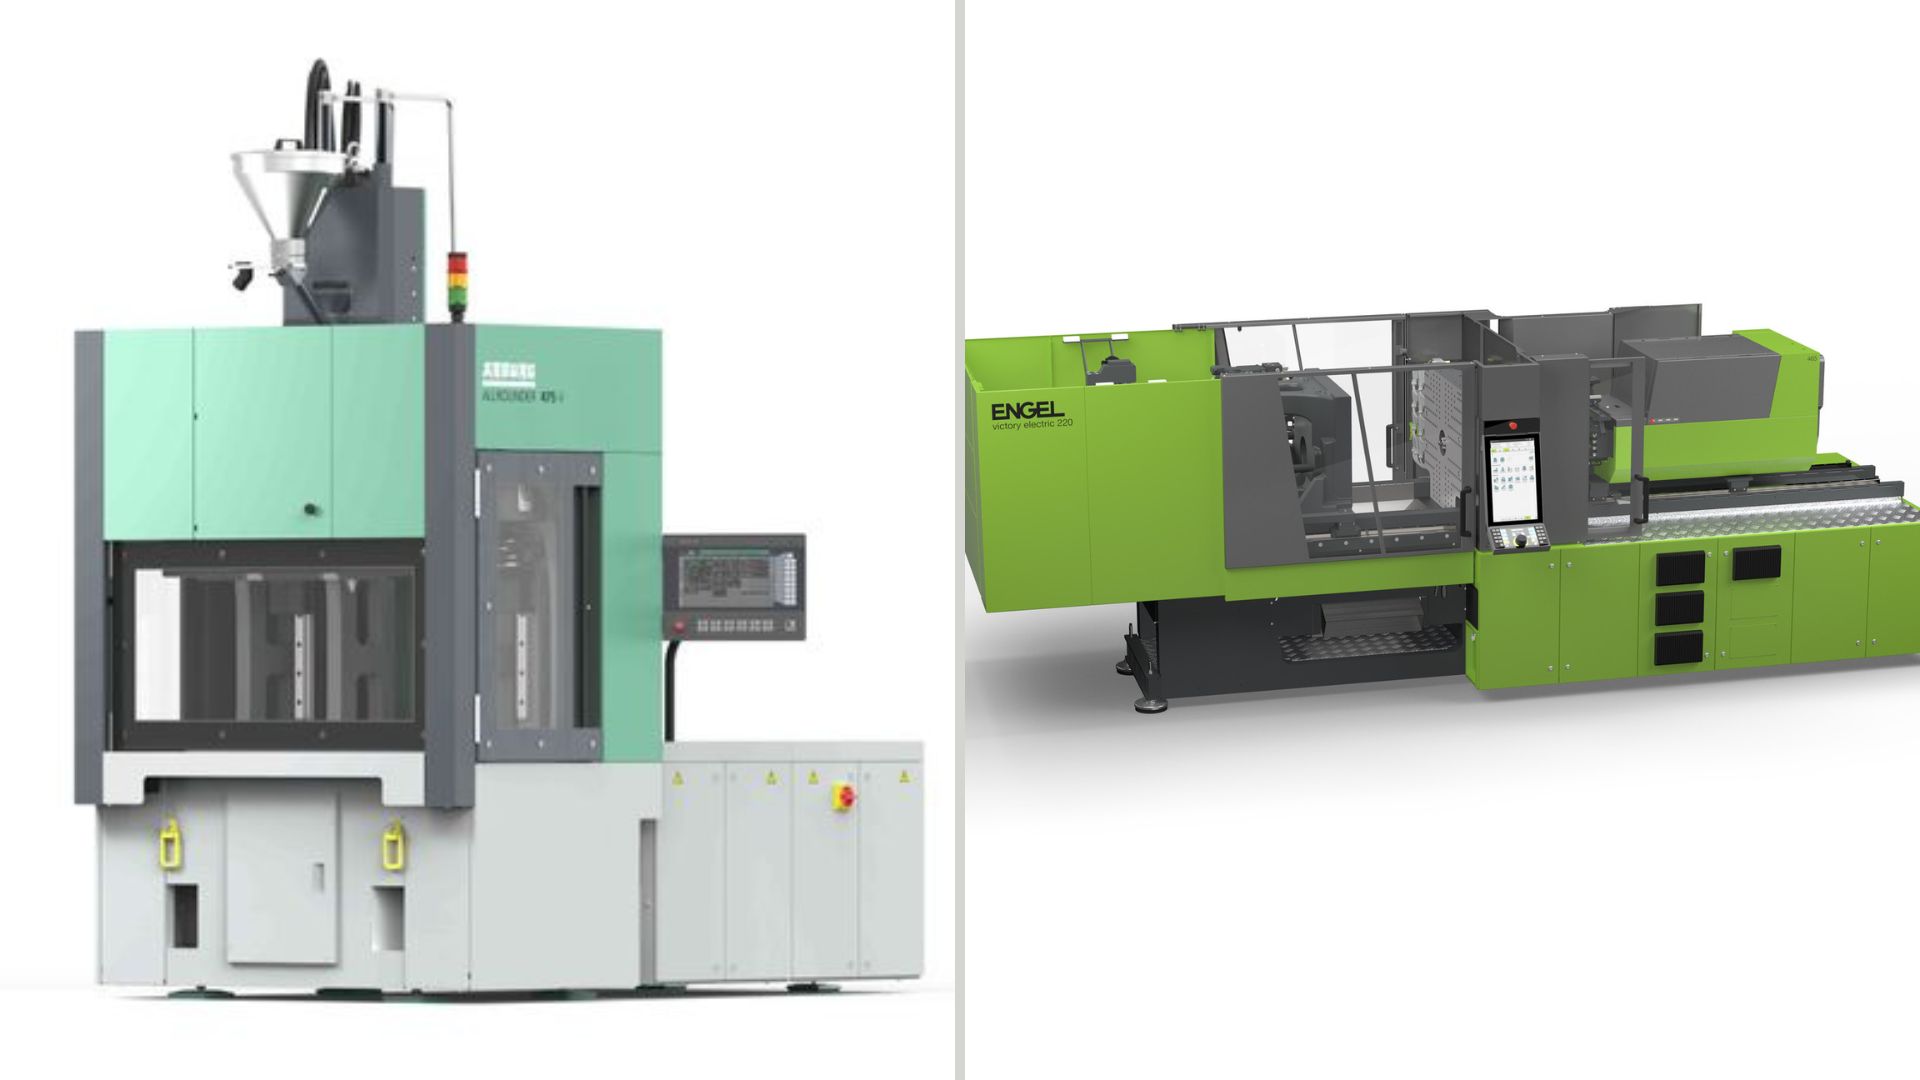
Avec la nouvelle Victory Electric, Engel a lancé sur le marché une première mondiale dans le domaine de l'électrique : Ce concept de fermeture entièrement repensé allie les avantages de la technologie sans longeron à la dynamique de la propulsion électrique.
Sur le stand de Arburg, l’Allrounder 475 V a notamment fait ses débuts. Selon le fabricant, cette machine se distingue par sa grande efficacité énergétique, son faible encombrement et un rapport qualité-prix attractif.
Avantages et inconvénients du moulage par injection
Le moulage par injection est un procédé très répandu pour la fabrication de pièces en plastique et offre de nombreux avantages. Il convient notamment de souligner sa grande précision et sa répétabilité. Sa cadence de production est élevée, ce qui rend ce procédé particulièrement adapté à la production en série.
De plus, le moulage par injection entraîne peu de pertes de matière, car le plastique excédentaire peut souvent être recyclé. La qualité de surface des pièces fabriquées est également très bonne, et il est possible de réaliser des géométries complexes ainsi que des fonctions intégrées telles que des contre-dépouilles, des nervures ou des charnières. Ce procédé est par ailleurs très polyvalent, car de nombreuses matières plastiques différentes peuvent être transformées sur des presses à injection.
(Source: Arburg/Engel)
À gauche : machine verticale Allrounder 475 V d'Arburg
À droite : la presse électrique sans colonnes « Engel Victory Electric 220 » d'une force de fermeture de 2 200 kN
D'un autre côté, le moulage par injection présente également certains inconvénients. Les coûts d'acquisition des machines et des moules sont élevés, en particulier pour les machines à plusieurs composants ou de haute précision. La fabrication des moules est longue et coûteuse, ce qui rend ce procédé moins rentable pour les petites séries.
De plus, ce procédé nécessite un contrôle précis des paramètres de fabrication, car de légers écarts de température, de pression ou de refroidissement peuvent entraîner des défauts dimensionnels ou de qualité. La flexibilité d'adaptation aux modifications de conception est également limitée, car l'outil doit être refabriqué pour chaque nouvelle pièce.
17.09.2026
Il va de soi que nous traitons vos données à caractère personnel de manière responsable. Lorsque nous collectons des données à caractère personnel vous concernant, nous les traitons dans le respect de la réglementation en vigueur en matière de protection des données. Vous trouverez des informations détaillées à ce sujet dans notre politique de confidentialité.
Consentement à l’utilisation des données à des fins publicitaires
J’accepte que la société Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg, Allemagne, ainsi que toutes les sociétés qui lui sont liées au sens des art. 15 et suivants de la Loi allemande sur les sociétés par actions (AktG) (ci-après dénommées « Vogel Communications Group »), utilise mon adresse e-mail pour m’envoyer des newsletters rédactionnelles. La liste des sociétés concernées peut être consultée ici.
Le contenu de la newsletter porte sur les produits et services de toutes les sociétés susmentionnées, notamment les revues et ouvrages spécialisés, les événements et salons professionnels ainsi que les produits et services liés à ces événements, les offres de médias imprimés et numériques, et des services tels que d’autres newsletters (rédactionnelles), des jeux-concours, des campagnes de prospection, des études de marché en ligne et hors ligne, des portails web spécialisés et des offres d’apprentissage en ligne. Si mon numéro de téléphone personnel a également été collecté, celui-ci peut être utilisé pour me proposer les produits et services susmentionnés des sociétés susmentionnées, ainsi que dans le cadre d’études de marché.
Mon consentement couvre également le traitement de mon adresse e-mail et de mon numéro de téléphone à des fins de rapprochement de données à des fins de marketing avec des partenaires publicitaires sélectionnés, tels que LinkedIn, Google et Meta. À cette fin, Vogel Communications Group est autorisé à transmettre les données mentionnées sous forme hachée à des partenaires publicitaires, qui les utilisent ensuite pour déterminer si je suis également membre des portails de ces partenaires publicitaires. Vogel Communications Group utilise cette fonctionnalité à des fins de reciblage (vente incitative, vente croisée et fidélisation de la clientèle), de génération d’« audiences similaires » pour l’acquisition de nouveaux clients et comme base d’exclusion pour les campagnes publicitaires en cours. Je peux trouver de plus amples informations à ce sujet dans la section « Rapprochement de données à des fins de marketing » de la politique de confidentialité.
Si je consulte sur Internet des contenus protégés sur les portails de Vogel Communications Group, y compris ceux de ses sociétés liées au sens des articles 15 et suivants de la Loi allemande sur les sociétés par actions (AktG), je dois m’inscrire en fournissant des données supplémentaires pour accéder à ces contenus. En contrepartie de cet accès gratuit aux contenus rédactionnels, mes données peuvent être utilisées au sens du présent consentement aux fins mentionnées ici. Cela ne s’applique pas au recoupement des données à des fins de marketing.
Droit de rétractation
Je suis conscient(e) que je peux révoquer ce consentement à tout moment avec effet pour l’avenir. Ma révocation n’affecte pas la licéité du traitement effectué sur la base de mon consentement jusqu’à la révocation. Pour faire valoir ma révocation, je peux notamment utiliser le formulaire de contact disponible à l´adresse https://contact.vogel.de. Si je ne souhaite plus recevoir certaines newsletters auxquelles je suis abonné(e), je peux également cliquer sur le lien de désabonnement figurant à la fin de chaque newsletter. Je trouverai de plus amples informations sur mon droit de rétractation et son exercice, ainsi que sur les conséquences de ma rétractation, dans la politique de confidentialité, à la section « Newsletters rédactionnelles ».
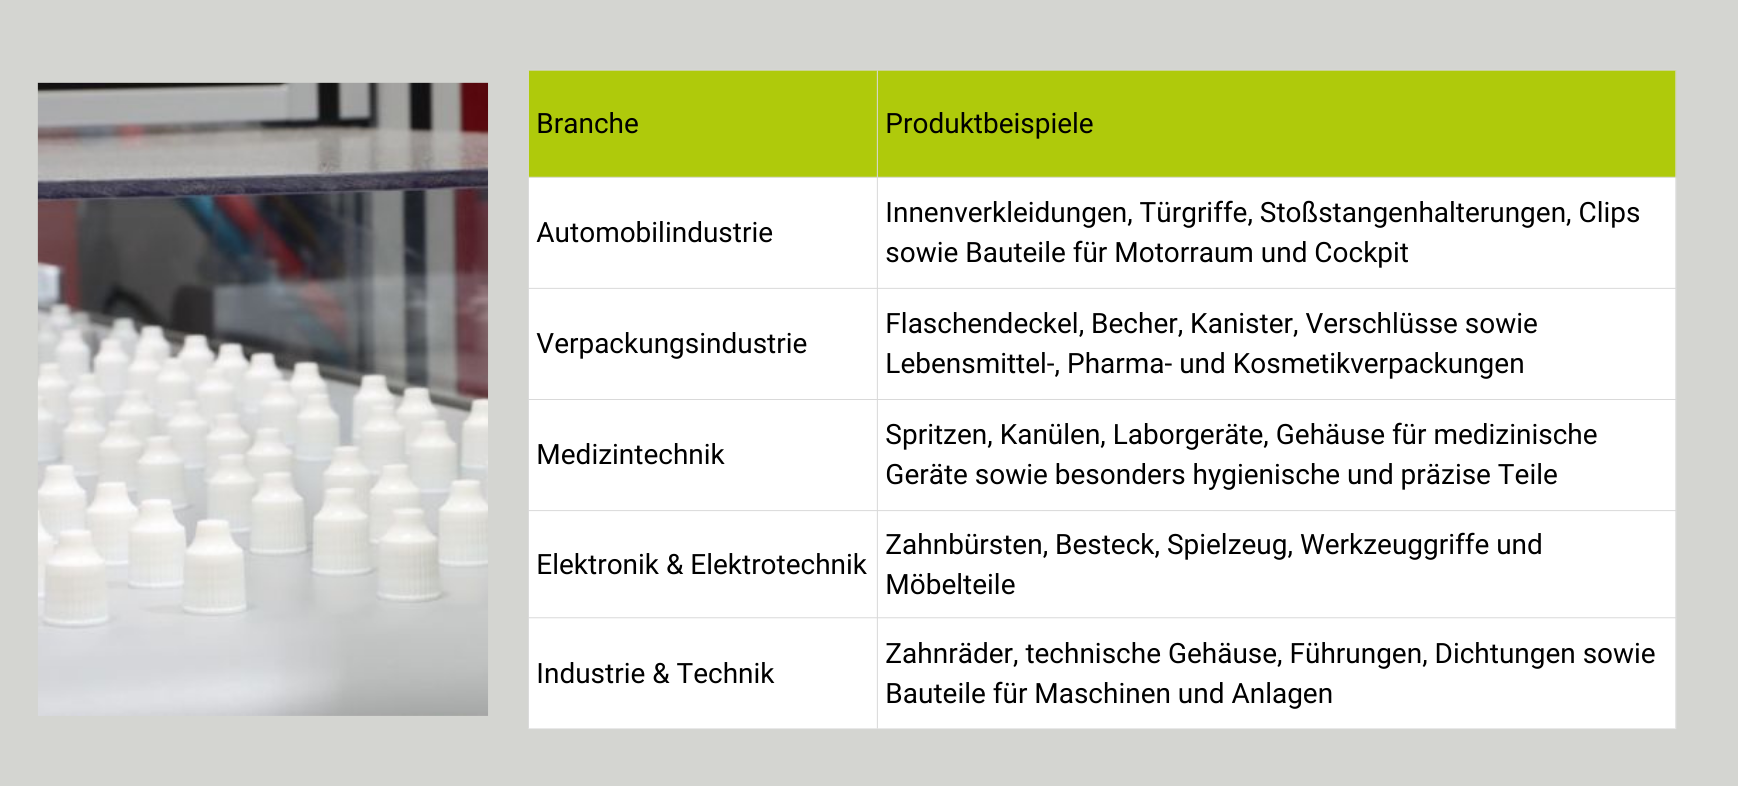
Les presses à injection sont utilisées partout où l'on a besoin de produire de grandes quantités de pièces en plastique identiques. Elles constituent l'un des procédés les plus importants dans la transformation des matières plastiques, car elles sont rapides, précises et polyvalentes.
(Source: Wittmann ; illustration : PlastXnow)
Exemples concrets
Le guidon de vélo destiné à Canyon Bicycles est fabriqué sur une presse à injection sans colonne Engel Victory 180. En savoir plus
Quand l'emballage durable rencontre le design : Thomriss mise sur la technologie Wittmann pour des emballages cosmétiques précis, efficaces et respectueux de l'environnement. Lire la suite
Il a fallu plus de dix ans de développement au skateur Peter Karacsonyi : avec l'aide de Krauss Maffei, il a créé le skateboard parfait. Lire la suite (+)
Conclusion
Les presses à injection comptent parmi les équipements de production les plus importants de l'industrie moderne, car elles permettent la fabrication rentable de pièces en plastique en grandes séries. L'un des principaux avantages du moulage par injection réside dans sa grande précision et sa répétabilité, qui permettent de fabriquer même des composants complexes avec une qualité constante. De plus, ce procédé permet des temps de cycle courts, ce qui se traduit par une très haute productivité et le rend particulièrement intéressant pour la production en série.
Un autre avantage majeur réside dans la grande liberté de conception. Les presses à injection permettent de fabriquer aussi bien des géométries simples que très complexes, y compris des composants dotés de fonctions intégrées telles que des clips, des charnières ou des nervures de renfort. Par ailleurs, les pertes de matière sont faibles, car le plastique excédentaire peut souvent être recyclé. La possibilité de traiter différents plastiques ainsi que des assemblages à plusieurs composants ou des combinaisons de matériaux durs et souples confère à ce procédé une grande polyvalence.
Grâce à ces caractéristiques, les presses à injection sont utilisées dans de nombreux secteurs, notamment l'industrie automobile, l'industrie de l'emballage, la technologie médicale, l'électrotechnique, ainsi que dans le domaine des biens ménagers et de consommation. Partout où l'on a besoin de pièces en plastique précises, durables et économiques, produites en grandes quantités, les presses à injection constituent la solution privilégiée.