La demande en microcomposants en silicone ne cesse de croître. Starlim, spécialiste de la transformation du LSR, fabrique des composants pesant moins de 10 milligrammes par millions. Un aperçu concret montre comment des outils de haute précision et des machines compactes garantissent cette production exigeante.
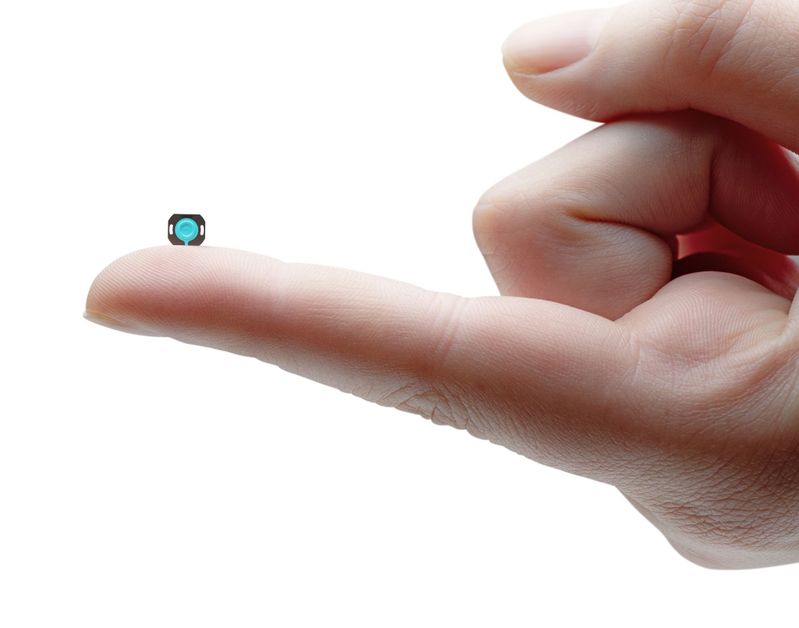
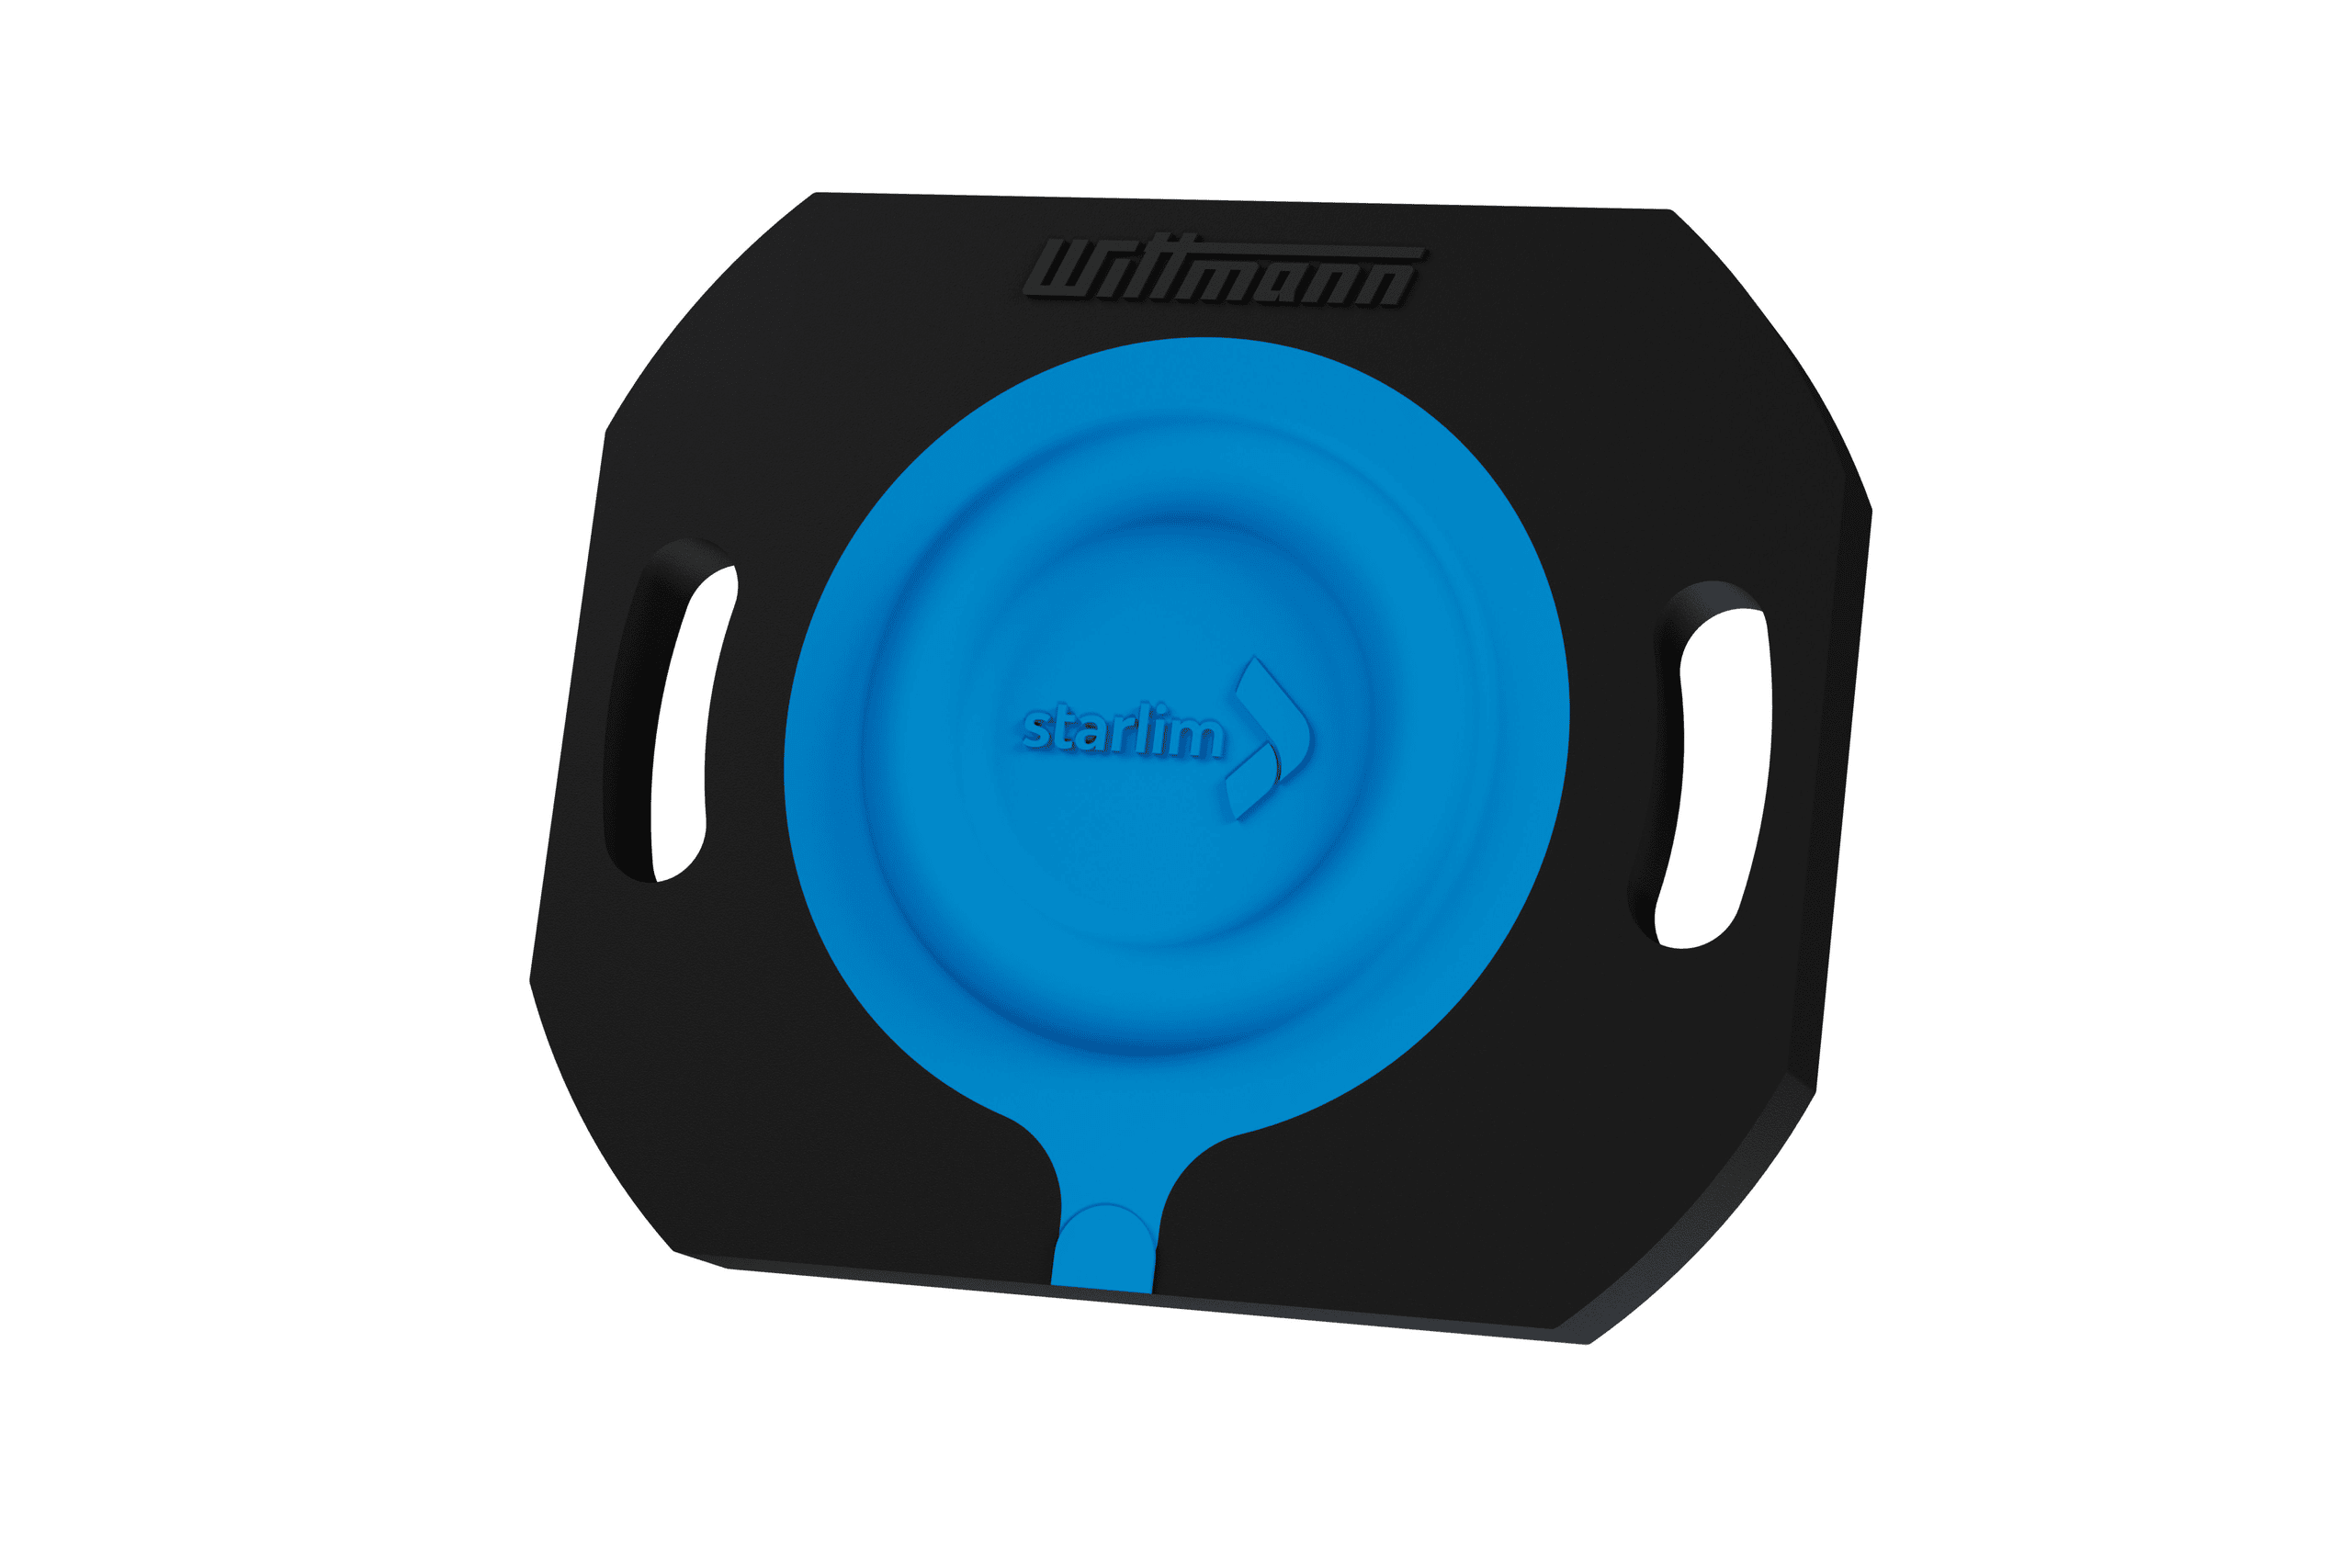
Composant à deux composants pour appareils auditifs : une précision maximale du moulage par injection est indispensable pour garantir une restitution fidèle du son.
(Bild: Starlim)
De nouvelles applications dans le domaine de la technologie médicale, de l'électronique automobile et dans d'autres secteurs entraînent une demande croissante en microcomposants en silicone. Starlim, le plus grand transformateur mondial de silicone liquide (LSR), est prêt à y répondre. Au siège social de Marchtrenk, en Haute-Autriche, un département dédié au micro-moulage est équipé de presses à injection Micro Power de Wittmann et dispose de sa propre salle blanche.
Le micro-moulage par injection obéit à ses propres règles
« Pour nous, tout ce qui pèse moins de dix milligrammes est considéré comme un micro-composant », explique Dominik Kreuzmayr en montrant, à titre d’exemple, un joint torique et un composant d’appareil auditif doté d’une membrane bleue en LSR. M. Kreuzmayr est chef d’équipe au sein du service marketing et a mis en place en interne le département Micro Molding. Il le sait bien : il n’existe pas de définition universelle du micro-moulage par injection. Chez Starlim, la classification repose sur une longue expérience et une compréhension approfondie du comportement des matériaux dans des structures d’outillage très fines. Car ici, ce sont des lois tout à fait particulières qui s’appliquent.
Ces deux micro-pièces sont emballées dans un sachet transparent. Avec ses dimensions de 0,7 x 0,4 mm2 , ce joint torique serait impossible à saisir avec les doigts. Il illustre parfaitement la précision des micro-pièces produites en grande série.
Composant d'aide auditive sous forme de pièce à deux composants : au centre se trouve une membrane en silicone liquide teintée en bleu. Les tolérances sont de +/- 2 µm.
(Source: Starlim)
Comparé directement au joint torique, ce composant d'aide auditive, qui mesure 6 x 5 x 1 mm3, semble presque grand, mais impressionne par son design. Il s'agit d'un composant à deux éléments. Au centre se trouve une membrane en silicone liquide (LSR) teintée en bleu. Celle-ci est encastrée dans un cadre thermoplastique robuste en PBT, qui facilite son montage dans l'aide auditive. C'est l'application qui détermine la taille du composant.
Précision maximale à l'échelle submillimétrique
Le composant de l'aide auditive a été fabriqué dans un moule à 1 cavité sur une presse à injection entièrement électrique « Micro Power » de Wittmann. « Pour l'industrialisation, nous passons à quatre cavités au maximum », explique M. Kreuzmayr. Seize cavités seraient déjà de trop, car lorsqu’il s’agit d’atteindre une précision maximale de l’ordre du sous-millimètre, il est essentiel que les cavités soient très proches les unes des autres. Les défis liés à la production des composants d’appareils auditifs résident principalement dans les tolérances serrées au niveau de la nervure sur le corps de la membrane.
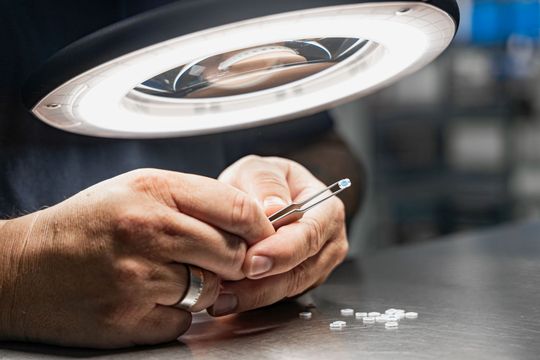
Dans le domaine du micro-moulage, une loupe ne suffit pas toujours pour évaluer la qualité des composants. Souvent, cela n'est possible qu'au microscope.
(Bild: Starlim)
« Nous devons pouvoir compter ici sur la précision de régulation de la presse à injection, car contrairement au moulage par injection de pièces de plus grande taille, la marge de matière résiduelle n’a ici aucune importance », souligne Günter Polt, technicien d’application dans le domaine du micro-moulage par injection chez Starlim. M. Polt travaille depuis près de 30 ans dans le domaine du moulage par injection de silicone. Lorsqu’il a rejoint le département Micro Molding il y a quelques années, cela a été « un véritable choc », comme il le confie avec un clin d’œil. « À l’œil nu, on ne peut pas évaluer la qualité des pièces. Souvent, cela n’est possible qu’au microscope. »
« Les machines Micro Power séduisent par leur précision exceptionnelle dans la mise en œuvre de tous les paramètres de réglage », souligne M. Kreuzmayr. « Cette dynamique ultra-précise, associée à une régulation stable et précise, établit de nouvelles références : cela nous amène véritablement à repenser la fiabilité des processus et la reproductibilité. »
Dans le domaine des composants d'appareils auditifs, la grande précision de l'empreinte ne détermine pas seulement l'efficacité du processus d'assemblage. Dans cette application, la précision est bien plus importante pour garantir une reproduction fidèle du son. Les tolérances sont de +/- 2 µm, par rapport au composant final à deux composants. Cela nécessite un réglage et un contrôle très précis de la force de fermeture, mais aussi un outil d’une grande précision.
17.09.2026
Il va de soi que nous traitons vos données à caractère personnel de manière responsable. Lorsque nous collectons des données à caractère personnel vous concernant, nous les traitons dans le respect de la réglementation en vigueur en matière de protection des données. Vous trouverez des informations détaillées à ce sujet dans notre politique de confidentialité.
Consentement à l’utilisation des données à des fins publicitaires
J’accepte que la société Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg, Allemagne, ainsi que toutes les sociétés qui lui sont liées au sens des art. 15 et suivants de la Loi allemande sur les sociétés par actions (AktG) (ci-après dénommées « Vogel Communications Group »), utilise mon adresse e-mail pour m’envoyer des newsletters rédactionnelles. La liste des sociétés concernées peut être consultée ici.
Le contenu de la newsletter porte sur les produits et services de toutes les sociétés susmentionnées, notamment les revues et ouvrages spécialisés, les événements et salons professionnels ainsi que les produits et services liés à ces événements, les offres de médias imprimés et numériques, et des services tels que d’autres newsletters (rédactionnelles), des jeux-concours, des campagnes de prospection, des études de marché en ligne et hors ligne, des portails web spécialisés et des offres d’apprentissage en ligne. Si mon numéro de téléphone personnel a également été collecté, celui-ci peut être utilisé pour me proposer les produits et services susmentionnés des sociétés susmentionnées, ainsi que dans le cadre d’études de marché.
Mon consentement couvre également le traitement de mon adresse e-mail et de mon numéro de téléphone à des fins de rapprochement de données à des fins de marketing avec des partenaires publicitaires sélectionnés, tels que LinkedIn, Google et Meta. À cette fin, Vogel Communications Group est autorisé à transmettre les données mentionnées sous forme hachée à des partenaires publicitaires, qui les utilisent ensuite pour déterminer si je suis également membre des portails de ces partenaires publicitaires. Vogel Communications Group utilise cette fonctionnalité à des fins de reciblage (vente incitative, vente croisée et fidélisation de la clientèle), de génération d’« audiences similaires » pour l’acquisition de nouveaux clients et comme base d’exclusion pour les campagnes publicitaires en cours. Je peux trouver de plus amples informations à ce sujet dans la section « Rapprochement de données à des fins de marketing » de la politique de confidentialité.
Si je consulte sur Internet des contenus protégés sur les portails de Vogel Communications Group, y compris ceux de ses sociétés liées au sens des articles 15 et suivants de la Loi allemande sur les sociétés par actions (AktG), je dois m’inscrire en fournissant des données supplémentaires pour accéder à ces contenus. En contrepartie de cet accès gratuit aux contenus rédactionnels, mes données peuvent être utilisées au sens du présent consentement aux fins mentionnées ici. Cela ne s’applique pas au recoupement des données à des fins de marketing.
Droit de rétractation
Je suis conscient(e) que je peux révoquer ce consentement à tout moment avec effet pour l’avenir. Ma révocation n’affecte pas la licéité du traitement effectué sur la base de mon consentement jusqu’à la révocation. Pour faire valoir ma révocation, je peux notamment utiliser le formulaire de contact disponible à l´adresse https://contact.vogel.de. Si je ne souhaite plus recevoir certaines newsletters auxquelles je suis abonné(e), je peux également cliquer sur le lien de désabonnement figurant à la fin de chaque newsletter. Je trouverai de plus amples informations sur mon droit de rétractation et son exercice, ainsi que sur les conséquences de ma rétractation, dans la politique de confidentialité, à la section « Newsletters rédactionnelles ».
Une technologie d'outillage innovante avec contrôle qualité intégré
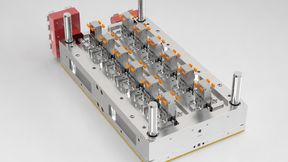
Cet outil provient de notre atelier de fabrication d'outils interne, où le groupe a trouvé ses racines. En 1974, Franz Sterner a fondé l'entreprise Sterner Werkzeugbau, spécialisée dans la fabrication d'outils. Ce n'est que dix ans plus tard que Starlim Spritzguss a vu le jour. Ces deux secteurs d'activité forment depuis longtemps un tout indissociable. Désormais, les outils ne sont plus fabriqués que pour la production interne. C’est un avantage considérable pour les clients : ils bénéficient de solutions coordonnées provenant d’un seul et même fournisseur et tirent profit du transfert de savoir-faire et du développement intégré. Ce n’est que grâce aux nouvelles technologies laser et à la micro-impression 3D qu’il est désormais possible de fabriquer des outils pour des composants d’appareils auditifs aussi petits, soumis à des exigences de qualité acoustique aussi élevées.
En ce qui concerne les composants des appareils auditifs, nous avons véritablement réalisé une avancée majeure grâce à une technologie d'outillage innovante et à des techniques de fabrication hautement efficaces.
Dominik Kreuzmayr, chef d'équipe au service marketing chez Starlim
Pour la production en série, il est prévu de contrôler les propriétés vibratoires de la membrane en ligne, c'est-à-dire directement après le moulage par injection, alors qu'elle se trouve encore dans la cavité. C’est la méthode la plus efficace, car les composants minuscules se trouvent encore dans une position définie et n’ont pas besoin d’être repositionnés pour le contrôle qualité. Le service de fabrication des moules a intégré un émetteur acoustique et un système de mesure laser dans la pince du robot pour le contrôle vibratoire. « Pour ce composant d’aide auditive, nous avons véritablement réalisé une percée grâce à une technologie d’outillage innovante et à des techniques de fabrication hautement efficaces », déclare M. Kreuzmayr.
Compact, avec une surface de production de deux mètres carrés
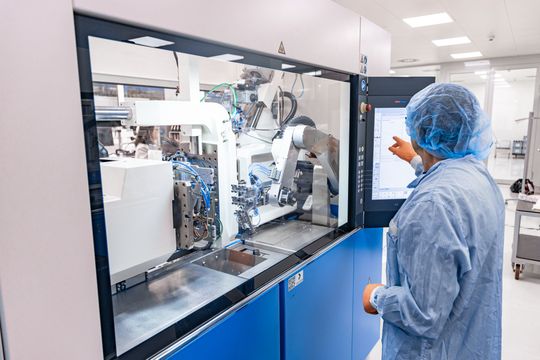
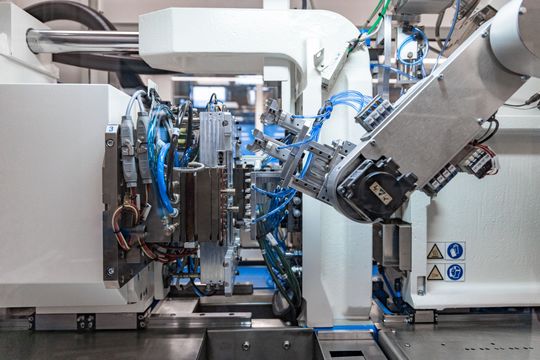
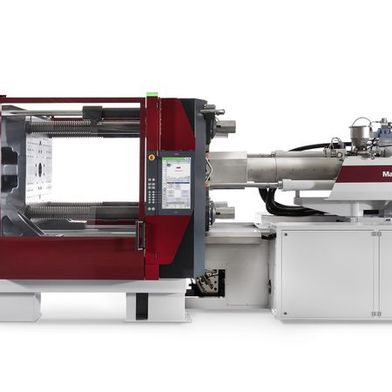
La MicroPower n'est pas seulement une presse à injection, mais une cellule de production complète. Elle regroupe tous les composants du processus dans un espace extrêmement compact.
(Bild: Starlim)
L'intégration d'étapes supplémentaires, telles que le contrôle qualité, est particulièrement bien prise en charge par le concept de conception de la Micro Power. Sur une surface au sol de seulement 2 m², cette cellule de travail entièrement électrique réunit l’unité de fermeture équipée d’un plateau tournant, le système d’injection breveté à deux étages, la manutention des matériaux, l’automatisation, le système de régulation de température, l’assurance qualité et d’autres unités de processus. L’espace de montage du moule, avec un écartement des plaques de 400 mm, reste néanmoins facilement accessible. Des guidages linéaires garantissent une protection très précise du moule et, grâce à un levier à genouillère de précision à 5 points, la force de fermeture est répartie de manière très homogène au niveau du plan de joint.
« La conception de la machine permet au piston d'injection d'atteindre le plan de joint du moule », explique Jochen Sassmann, directeur commercial régional au sein du groupe Wittmann, qui travaille en étroite collaboration avec l’équipe Micro Molding de Starlim, soulignant ainsi une autre caractéristique qui contribue à une grande efficacité de transformation. La carotte est ainsi considérablement réduite, voire supprimée. Le LSR vulcanisé ne pouvant pas être recyclé, c’est surtout le moulage par injection de silicone qui bénéficie de ce procédé permettant d’économiser de la matière.
En matière d'automatisation, la Micro Power offre une grande flexibilité. Grâce à ses interfaces, il est possible d'intégrer non seulement le robot Scara intégré verticalement, mais aussi des solutions développées en interne.
(Bild: Starlim)
Cela fait 15 ans que Starlim a créé son département Micro Molding. Plusieurs presses à injection Micro Power sont actuellement en service chez Starlim à Marchtrenk, dont certaines dans la nouvelle salle blanche où sont notamment fabriqués des produits de précision destinés à la chirurgie oculaire. Toutes les machines sont adaptées aux exigences de groupes de produits spécifiques. Il existe des machines entièrement équipées pour le moulage par injection à un composant, des machines à deux composants et une installation combinée composée de deux machines individuelles reliées par un robot. Cette installation combinée augmente la flexibilité. Elle permet de produire très efficacement des pièces à deux composants, mais les deux machines peuvent également fonctionner indépendamment l’une de l’autre avec des moules à un composant.
En matière d'automatisation, le concept Micro Power offre une grande flexibilité. Outre le robot Scara installé à la verticale, qui fait partie intégrante de la cellule de production, il est possible d'intégrer, via des interfaces, différents systèmes de manutention, y compris des développements propres à Starlim.
Machine à plusieurs composants ou installation combinée ?
Pour chaque nouveau projet, on évalue quel concept de production – machine à plusieurs composants ou ligne de production combinée – permet d'atteindre la meilleure efficacité globale. La part des produits à deux composants s’élève actuellement à environ 40 %. L’équipe Micro Molding de Starlim est convaincue qu’elle va augmenter. Les composants à deux composants font déjà l’objet de demandes plus fréquentes, mais nécessitent également un temps de développement plus long.
La production de masse, qui a initialement été le facteur déterminant de la collaboration avec le groupe Wittmann dans le domaine du micro-moulage, domine encore aujourd'hui le quotidien de la production à Marchtrenk. Les lots de plusieurs millions d'unités ne sont pas rares. « Les machines Micro Power fonctionnent de manière stable dans ces conditions extrêmes et nous garantissent un processus fiable », explique Dominik Kreuzmayr, qui souligne également la bonne collaboration avec le groupe Wittmann. « Nous communiquons par des canaux directs et rapides, et jusqu’à présent, nous avons toujours trouvé ensemble une solution à chaque défi. Grâce à notre excellent partenariat, nous pouvons tirer pleinement parti de tout ce que ces machines ont à offrir sur le plan technologique. »
Susanne Zinckgraf Head of Strategic Marketing, Wittmann Tec Group